GFK bearbeiten: Werkzeug, Delamination und Staub beherrschen
Thema: Werkstoffe & Oberflächen
Eine dünne Leiterplattenbasis, ein Gewebelaminat und ein ausgehärtetes Bootsteil sind nicht automatisch gleich zu bearbeiten. Harzsystem, Faserform, Faseranteil, Lagenfolge, Dicke und Zustand bestimmen mit, welche Strategie passt. Bei einem unbekannten Reststück ist schon diese Materialbeschreibung eine offene Aufgabe.
Faser und Matrix reagieren unterschiedlich
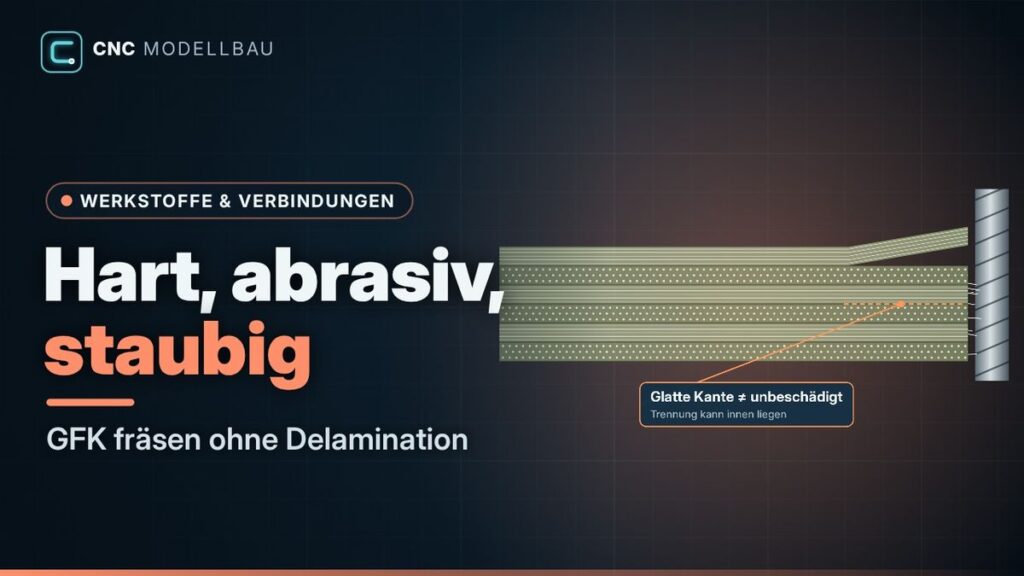
Die Fasern können Schneiden stark beanspruchen; die Matrix hat eigene Temperatur- und Verformungsgrenzen. Wird eine Lage am Rand abgehoben, kann eine Trennung zwischen Lagen entstehen. Das ist etwas anderes als eine einzelne vorstehende Faser. Eine äußerlich glatte Kante beweist deshalb noch keine unbeschädigte innere Struktur.
Die Faserorientierung ändert sich relativ zur Schneidenbewegung entlang einer Kontur. Ein an einer geraden Kante brauchbares Ergebnis kann an einer anderen Kante schlechter ausfallen. Der Testschnitt sollte daher repräsentative Richtungen, Innenkonturen und Austrittsstellen enthalten.
Werkzeuge auswählen: Geometrie und Schneidstoff trennen
LMT Onsrud bietet ausdrücklich Vollhartmetallwerkzeuge für Glasfaserverbunde an. Daneben gibt es diamantbeschichtete Werkzeuge. Eine Diamantbeschichtung ist nicht dasselbe wie eine PKD-Schneide, und eine rautenartige Verzahnung ist noch keine Diamantbeschichtung. Solche Bezeichnungen sollten im Datenblatt getrennt geprüft werden.
Entscheidend sind die Eignung für das konkrete Laminat, Werkzeugdurchmesser, nutzbare Schneidenlänge und Bearbeitungsart. Bei diamantbeschichteten Werkzeugen können Standzeit und Kosten interessant sein; eine feste Lebensdauer in Minuten lässt sich daraus nicht ableiten. Auch eine Beschichtung verhindert weder falsche Spannung noch eine überlastete Schneide.
Vier Prüfstellen für eine Bearbeitungsprobe
Das Prinzip Schritt für Schritt
Startet nur auf Wunsch. Pause hält den aktuellen Stand fest. Die Darstellung läuft in Lerngeschwindigkeit; sie simuliert keine Maschinensteuerung. Ohne Bewegung erklären Grafik und Liste denselben Inhalt.
- Material und Lagenaufbau so weit wie möglich bestimmen. Ein unbekanntes Laminat erhält nicht allein durch seine Farbe eine sichere Einstufung.
- Das Werkstück ausreichend unterstützen und den tatsächlichen Halt während der gesamten Kontur prüfen.
- Eintritt, Austritt und unterschiedliche Faserrichtungen nach dem Stillsetzen vergleichen. Abgehobene Lagen sind gesondert zu bewerten.
- Werkzeug und Oberfläche auf Verschleiß und Wärmezeichen prüfen. Ergebnisse mit Werkzeug, Eingriff und Bearbeitungsweg dokumentieren.
Keine universellen Schnittwerte und kein pauschales Wasserverbot
Drehzahl und Vorschub müssen zusammen mit Werkzeugdaten und Eingriff festgelegt werden. Eine höhere Drehzahl ist nicht automatisch besser. Sehr geringer Vorschub kann Reibung und Erwärmung begünstigen; zu hohe Schnittkräfte können das Laminat schädigen. Bei speziell verzahnten Werkzeugen ist zudem die vom Hersteller verwendete Vorschubdefinition zu beachten.
Trocken- und Nassbearbeitung sind nach Material- und Maschinenfreigabe zu entscheiden. Eine Flüssigkeit kann Staub binden, verlangt aber geeignete Verträglichkeit, Erfassung und Entsorgung. Umgekehrt macht Druckluft eine trockene Bearbeitung nicht automatisch staubarm. Der Artikel zur Trockenbearbeitung trennt Medienzufuhr und Emissionsschutz.
Staub erfassen und Reinigung mitplanen
BG ETEM weist auf Gefährdungen durch bei der Bearbeitung entstehende Fasern und Faserbruchstücke hin. Dazu kommen Bestandteile der Matrix. Die erforderlichen Maßnahmen hängen vom Stoff und der Tätigkeit ab. Eine pauschale Einstufung jedes GFK-Staubs als gleich gefährlich ist ebenso unzuverlässig wie die Annahme, sichtbare große Fasern seien die einzige Belastung.
- Staub möglichst an der Entstehungsstelle wirksam erfassen und seine Ausbreitung begrenzen.
- Absauggerät, Filterung und Entsorgung auf die tatsächlich anfallenden Stoffe abstimmen.
- Maschine und Arbeitsplatz staubarm reinigen; abgelagerten Staub nicht mit Druckluft verteilen.
- Augenschutz und erforderlichen Atemschutz tätigkeitsbezogen auswählen; Atemschutz ersetzt keine technische Erfassung.
- Auch Reinigung, Filterwechsel und Umgang mit den Reststücken berücksichtigen.
Ein einzelnes Etikett „HEPA“ beurteilt weder die Erfassung an der Schneide noch das gesamte Absauggerät. Auch Filterleckagen, Schlauchführung und die staubarme Entnahme sind relevant. Bei noch nicht vollständig ausgehärtetem Epoxidharz kommen besondere Expositionsfragen hinzu; WEST SYSTEM behandelt diesen Fall ausdrücklich gesondert.
Handschutz darf keine Einzugsgefahr erzeugen
Geeignete Handschuhe können beim Umgang mit ruhenden scharfkantigen Teilen nötig sein. Daraus folgt keine Aufforderung, sie beim Arbeiten nahe rotierenden Bohrern oder Fräsern zu tragen. Die BGHM-Betriebsanweisung für Tisch- und Ständerbohrmaschinen schließt Handschuhe bei Bohrarbeiten aus. Werkstücke sicher spannen und Tätigkeiten am stillgesetzten Werkzeug von der Bearbeitung trennen.
Meine BF 20 habe ich selbst auf CNC umgerüstet. Ob ihre aktuelle Einhausung und Absaugung für GFK geeignet sind, ist hier nicht dokumentiert. Deshalb behaupte ich keinen bereits sicheren GFK-Prozess auf dieser Maschine. Bei Sandwichplatten kommen außerdem Kernmaterial und Klebung als zusätzliche Bearbeitungs- und Bewertungsaufgaben hinzu.
Quellen und fachliche Einordnung
Primärquellen, geprüft am 24.10.2026. Eigene Lehrbeispiele und schematische Grafiken. Befehlsdetails gelten jeweils für die genannte Steuerung.
- LMT Onsrud: Vollhartmetallwerkzeuge für Glasfaserverbunde
- LMT Onsrud: diamantbeschichtete Composite-Werkzeuge
- BG ETEM: faserverstärkte Kunststoffe und Gefährdungen
- BAuA: TRGS 500 Schutzmaßnahmen, Abschnitt 9 zu Stäuben
- BGHM: Betriebsanweisung Tisch- und Ständerbohrmaschinen, Handschuhe bei Bohrarbeiten
- WEST SYSTEM: Exposition gegenüber Epoxidharz und Schleifstaub