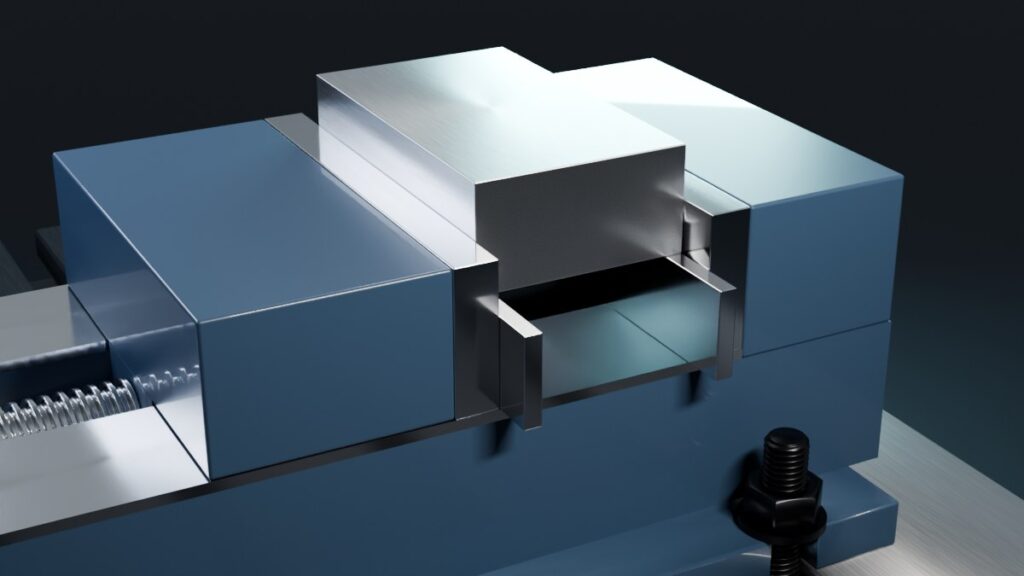
Parallelunterlagen: Höhe wählen, Freiraum planen und Sitz prüfen
Thema: Spannmittel & Vorrichtungen
Geschliffene Parallelunterlagen machen ein Werkstück noch nicht parallel. Die Toleranz auf dem Datenblatt beschreibt die Höhe der Leisten, nicht die Lage des gespannten Teils. Ein Span, eine beim Spannen abhebende Backe oder ein nicht angedrücktes Werkstück können die Lage stärker verändern als diese Toleranz. Entscheidend ist deshalb der Ablauf aus Höhenwahl, Auflegen, Spannen und Prüfen.
Was Parallelunterlagen leisten und was nicht
Ein Schraubstock gibt nach Tormach von sich aus keine genaue und wiederholbare Höhe und Parallelität des Werkstücks zum Tisch vor. Parallelunterlagen schaffen diese Auflage: Das Teil liegt auf zwei gleich hohen Leisten und damit parallel zum Schraubstockboden. Hoffmann nennt für ein Einzelpaar in GARANT-Präzisionsausführung 60 HRC, paarweises Feinschleifen und eine Höhen- und Breitentoleranz von ± 0,007 mm. Für ein magnetisches Einzelpaar mit 15 mm Höhe ist eine Höhentoleranz von 0,01 mm angegeben.
Von Parallelendmaßen unterscheiden sie sich im Zweck. Endmaße verkörpern Längen für Messung und Kalibrierung, Parallelunterlagen tragen das Werkstück während der Bearbeitung und stützen es gegen nach unten wirkende Kräfte.
| Größe | Bestimmt durch | Folgerung |
|---|---|---|
| Höhe einer Leiste | Fertigung und Schleifen | Herstellerangabe, z. B. ± 0,007 mm oder 0,01 mm. |
| Gleiche Höhe beider Leisten | paarweises Schleifen | Nur Leisten desselben Paars kombinieren. |
| Auflage des Werkstücks | Sauberkeit, Spannvorgang, Backenabhebung | Nach dem Spannen prüfen. |
| Lage zur Tischebene | Schraubstockboden und Aufspannung des Schraubstocks | Schraubstock gesondert ausrichten und prüfen. |
Höhe und Abstand aus der Bearbeitung ableiten
Die Unterlagenhöhe ergibt sich aus dem Überstand, den die Bearbeitung über der Backe braucht. Er umfasst die tiefste Bearbeitung am Werkstückrand und einen Abstand, damit Fräser oder Schaft die Backe nicht berühren. Was darunter bleibt, ist die Einspanntiefe. Höhere Unterlagen geben mehr Freiraum, verkürzen aber die gespannte Fläche und verlängern den Hebelarm der Schnittkraft; diesen Zusammenhang behandelt der Beitrag zum Schraubstock beim CNC-Fräsen.
Der Abstand der beiden Leisten entscheidet, ob Bohrer und Fräser das Werkstück durchbrechen dürfen, ohne eine Unterlage zu treffen. Bei Durchgangsbohrungen zählt nicht nur der Durchmesser, sondern auch die Spitze, die unter dem Werkstück austritt. Wie Bohrtiefe und Durchtritt zusammenhängen, erklärt der Artikel Bohren verstehen.
Eigenes Rechenbeispiel: Höhe und Bohrfreiraum
Wir nehmen einen Schraubstock an, dessen Backen 50 mm über der Auflagefläche der Unterlagen enden. Das Werkstück ist 25 mm hoch und 40 mm breit. An der Oberseite wird eine Kontur 6 mm tief umfahren, mittig folgt eine Durchgangsbohrung mit 8,5 mm Durchmesser. Als Abstand zwischen Werkzeug und Backe setzen wir 2 mm an; der nötige Überstand beträgt damit 8 mm.
Die Mindesthöhe der Unterlagen ist 50 mm − 25 mm + 8 mm = 33 mm. Stehen im angenommenen Satz 30 mm und 35 mm zur Wahl, scheidet 30 mm aus: Der Überstand läge bei 5 mm, und der Fräser liefe bei 6 mm Tiefe 1 mm in die Backe. Mit 35 mm ergeben sich 10 mm Überstand, 4 mm Abstand zur Backe und 15 mm Einspanntiefe, also 60 % der Werkstückhöhe.
Für die Breite der Leisten nehmen wir 12 mm an, wie beim genannten Einzelpaar 12 × 35 mm. Zwischen den Leisten bleiben 40 mm − 2 × 12 mm = 16 mm frei, neben der Bohrung also je 3,75 mm. Bei einem angenommenen Spitzenwinkel von 118° ist die Bohrerspitze rund 2,6 mm lang; mit 1 mm Zugabe endet die Bohrerspitze etwa 3,6 mm unter dem Werkstück, weit oberhalb des Schraubstockbodens. Läge die Bohrungsmitte dagegen 10 mm von einer Backe entfernt, reichte die Bohrung von 5,75 mm bis 14,25 mm und träfe die 12 mm breite Unterlage.
Auflegen, anklopfen, Sitz prüfen
Tormach beschreibt, dass sich ein vor dem Spannen flach liegendes Werkstück beim Festziehen anheben kann, weil die Spannkraft eine oder beide Backen nach außen drückt. Empfohlen werden ein Schlag mit dem Totschlaghammer, damit das Teil bündig aufliegt, und anschließend die Probe, ob sich die Unterlagen unter dem Werkstück verschieben lassen. Sitzt das Werkstück, lassen sie sich nicht leicht bewegen.
Das Anklopfen ersetzt keine Spannkraft und ist nicht bei jedem Spannmittel zulässig. Die Bedienungsanleitung des Röhm-Schraubstocks RB-K schließt beim Spannen Hammer und Kurbelverlängerung aus, und Tormach rät bei bestimmten Kanten- und Krallenklemmen von Hammerschlägen ab, weil sie deren Griff lösen können. Maßgeblich ist die Anleitung des eingesetzten Spannmittels.
Der Ablauf Schritt für Schritt
Startet nur auf Wunsch. Pause hält den aktuellen Stand fest. Die Darstellung läuft in Lerngeschwindigkeit; sie ersetzt nicht die Anleitung des Spannmittels. Ohne Bewegung erklären Grafik und Liste denselben Inhalt.
- Schraubstockboden, Unterlagen und Werkstückunterseite werden spanfrei gemacht. Die beiden Leisten eines Paars liegen an den Backen und außerhalb der Bohrung.
- Die bewegliche Backe drückt das Werkstück gegen die feste Backe. Dabei kann sich das Werkstück von den Unterlagen abheben, weil die Spannkraft eine oder beide Backen nach außen drücken kann.
- Ein Schlag mit dem Totschlag- oder Kunststoffhammer mittig auf die Oberseite drückt das Werkstück auf beide Unterlagen, sofern das Spannmittel das zulässt.
- Die Schiebeprobe prüft beide Leisten: Lassen sie sich leicht verschieben, liegt das Werkstück nicht auf. Dann wird gelöst, die Ursache gesucht und der Ablauf wiederholt.
Typische Fehler und Grenzen
Häufige Ursachen für ein schief liegendes Teil sind Späne oder Grate unter den Leisten, Leisten aus verschiedenen Paaren und Druckstellen an den Auflageflächen. Gebrauchte Unterlagen lassen sich auf einer Messplatte im Höhenvergleich prüfen, auch darauf, ob beide Leisten eines Paars noch gleich hoch sind.
Dünne oder lange Werkstücke liegen nur auf den beiden Leisten auf und können sich dazwischen unter Spann- oder Schnittkraft durchbiegen. Eine korrekt aufliegende Unterlage behebt das nicht; hier helfen eine flächige Auflage oder Verfahren wie die Niederdruckspannung.
Für den RB-K nennt Röhm als mögliche Ursache für zu großes Abheben des Werkstücks eine zu weit entfernte Spannbacke und empfiehlt, sie bis auf 3–4 mm heranzuführen; für Rohteile mit Abhebeneigung werden Pendelbacken genannt. Solche Angaben gelten für das jeweilige Modell. Wie stark sich Backen und Werkstück beim Spannen verformen, lässt sich nach Tormach mit einer Messuhr an Werkstück oder Backe während des Anziehens beobachten.
Prüfliste vor dem ersten Schnitt
- Schraubstockboden, Leisten und Werkstückunterseite spanfrei machen, laut Röhm-Anleitung ohne Druckluft.
- Nur die beiden Leisten eines Paars kombinieren und die Auflageflächen auf Grate und Druckstellen ansehen.
- Unterlagenhöhe aus Bearbeitungstiefe und Abstand zur Backe berechnen; Überstand und Einspanntiefe notieren.
- Leisten so legen, dass Bohrer, Bohrerspitze und Fräser außerhalb von ihnen bleiben.
- Nach dem Spannen anklopfen, sofern das Spannmittel es zulässt, und an beiden Leisten die Schiebeprobe machen.
- Höhe, Leistenpaar und Lage im Spannplan festhalten, damit sich die Aufspannung wiederholen lässt.
Nach dem ersten Planschnitt zeigt eine Messung der Werkstückhöhe an mehreren Stellen, ob die Auflage tatsächlich parallel war.
Quellen und fachliche Einordnung
Primärquellen, geprüft am 08.11.2026. Eigene Lehrbeispiele und schematische Grafiken. Toleranz- und Bedienangaben gelten jeweils für das genannte Produkt.
Weiterlesen
 Spannmittel & VorrichtungenNullpunktspannsystem: Bolzenarten, Einzugskraft und WiederholgenauigkeitEin Nullpunktspannsystem verbindet Palette, Schraubstock oder Vorrichtung über Spannbolzen mit Spannmodulen, die fest auf dem Maschinentisch sitzen …
 Spannmittel & VorrichtungenSpannpratze: Hebelverhältnis, Unterlage und SpannkraftEine Spannpratze ist ein flacher Spannhebel, der ein Werkstück über Stehbolzen, Nutenstein und Mutter auf den Maschinentisch drückt; das hintere Ende …
 Spannmittel & VorrichtungenVakuumspannung: Rasterplatte, Durchsaugtisch und LeckluftVakuumspannung hält ein Werkstück, indem eine Pumpe den Druck unter ihm absenkt und der Umgebungsdruck es auf die Auflage drückt. Die Haltekraft …