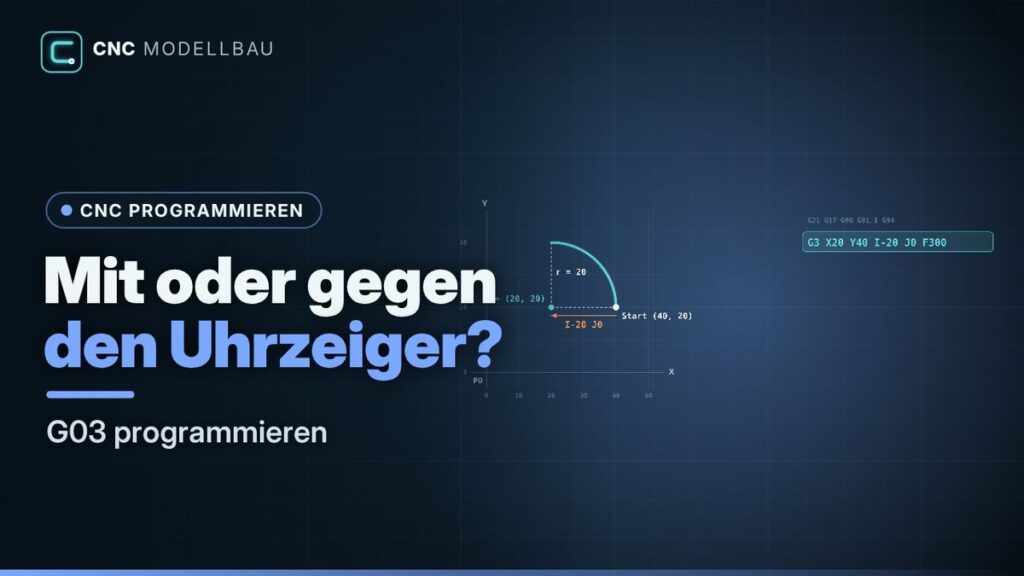
G03 programmieren: Kreisbogen, Mittelpunkt und Drehrichtung
Thema: CNC-Programmierung & G-Code
Bei einem Kreisbogen frage ich zuerst nach der Blickrichtung. „Gegen den Uhrzeigersinn“ ist ohne sie unvollständig. Danach folgen Startpunkt, Endpunkt und Mittelpunkt. Diese Reihenfolge macht aus einer schwer lesbaren Codezeile eine überprüfbare Geometrie.
G17: die XY-Ebene von +Z aus ansehen
Das folgende Beispiel gilt ausdrücklich für LinuxCNC. G17 wählt die XY-Ebene. Wir schauen von der positiven Z-Seite auf diese Ebene: X zeigt nach rechts, Y nach oben. In dieser Ansicht läuft G3 gegen den Uhrzeigersinn. G18 und G19 wählen andere Ebenen; ihre Achszuordnung sollte man separat nachschlagen statt die Bildschirmansicht einfach zu übertragen.
Ein Viertelkreis mit überprüfbaren Zahlen
Start S liegt bei X40, Y20. Der Mittelpunkt M liegt bei X20, Y20. Das Ziel E liegt bei X20, Y40. Der Radius ist 20 mm. Vom rechts liegenden Start geht es gegen den Uhrzeigersinn zum oberen Endpunkt. Damit entsteht genau ein Viertelkreis und keine willkürlich angenommene Rundung zwischen zwei Punkten.
Das Prinzip Schritt für Schritt
Startet nur auf Wunsch. Pause hält den aktuellen Stand fest. Die Darstellung läuft in Lerngeschwindigkeit; sie simuliert keine Maschinensteuerung. Ohne Bewegung erklären Grafik und Liste denselben Inhalt.
- Start bei Winkel 0°: S(40|20), Abstand zu M gleich 20 mm.
- Winkel 22,5°: Der Punkt bewegt sich nach oben und links.
- Winkel 45°: X und Y liegen jeweils bei etwa 34,142 mm.
- Winkel 67,5°: Der Punkt nähert sich dem oberen Endpunkt.
- Winkel 90°: E(20|40), weiterhin 20 mm Abstand zum Mittelpunkt.
Endpunkt absolut, Mittelpunkt relativ
Für diese Darstellung gelten G21, G17, G90, G91.1, G94 und ein zuvor korrekt bestimmtes Werkstücksystem. Der Startpunkt S wird vorausgesetzt; eine Anfahrbewegung ist hier nicht enthalten. Zusätzliche Transformationen und Werkzeugradiuskorrekturen sind ausgeschlossen. Der illustrative Ausschnitt lautet:
G21 G17 G90 G91.1 G94
G3 X20 Y40 I-20 J0 F300
X20 Y40 ist wegen G90 der Endpunkt. I−20 J0 beschreibt wegen G91.1 den Weg vom Startpunkt zum Mittelpunkt: 20 mm nach links, keine Änderung in Y. G90 und G91.1 widersprechen sich nicht, weil sie unterschiedliche Angaben betreffen. G91.1 ist dokumentierte LinuxCNC-Syntax und darf nicht ungeprüft auf jede andere Steuerung übertragen werden.
Den Radius auf beiden Seiten prüfen
Vom Mittelpunkt zum Start ergibt sich √((40−20)² + (20−20)²) = 20 mm. Zum Endpunkt ergibt sich √((20−20)² + (40−20)²) = 20 mm. Stimmen diese Radien nicht überein, sind die Daten für einen idealen Kreis widersprüchlich. Welche Rundungsabweichung eine Steuerung toleriert, ist eine eigene Einstellungs- und Dokumentationsfrage.
Die Bogenlänge unseres Viertelkreises beträgt 2π·20/4 = 10π ≈ 31,416 mm. Das ist eine hilfreiche zusätzliche Kontrolle der Zeichnung. Eine sehnenförmige Gerade zwischen S und E wäre dagegen nur etwa 28,284 mm lang und würde die Kreisbahn nicht wiedergeben.
Warum R und I/J nicht beliebig austauschbar sind
Startpunkt, Endpunkt und Radius können mehrere Kreisbögen zulassen. Richtung sowie die Unterscheidung zwischen kleinem und großem Bogen müssen zum Steuerungsdialekt passen. Auch Vollkreise und negative Radiusangaben sind nicht überall gleich geregelt. Das Mittelpunktformat macht in diesem Lehrbeispiel die Geometrie besonders nachvollziehbar; daraus folgt keine universelle Vorschrift für jeden Postprozessor.
Kreisbogen ist noch keine fertige Fräsbearbeitung
Ein zusätzlicher Z-Weg während einer XY-Kreisbewegung kann bei passender Steuerungsunterstützung eine Schraubenlinie erzeugen. Der hier gezeigte Kreis hält Z dagegen konstant. Werkzeugdurchmesser, Konturkorrektur, Zustellung und Freiraum sind bewusst noch keine Bestandteile dieser Geometrie.
Zum Weiterlesen: Maßmodi G90/G91, Bahnvorschub und NC-Programme prüfen. Das größere Befehlsbild erklärt der G-Code-Grundlagenartikel.
Quellen und fachliche Einordnung
Primärquellen, geprüft am 24.10.2026. Eigene Lehrbeispiele und schematische Grafiken. Befehlsdetails gelten jeweils für die genannte Steuerung.