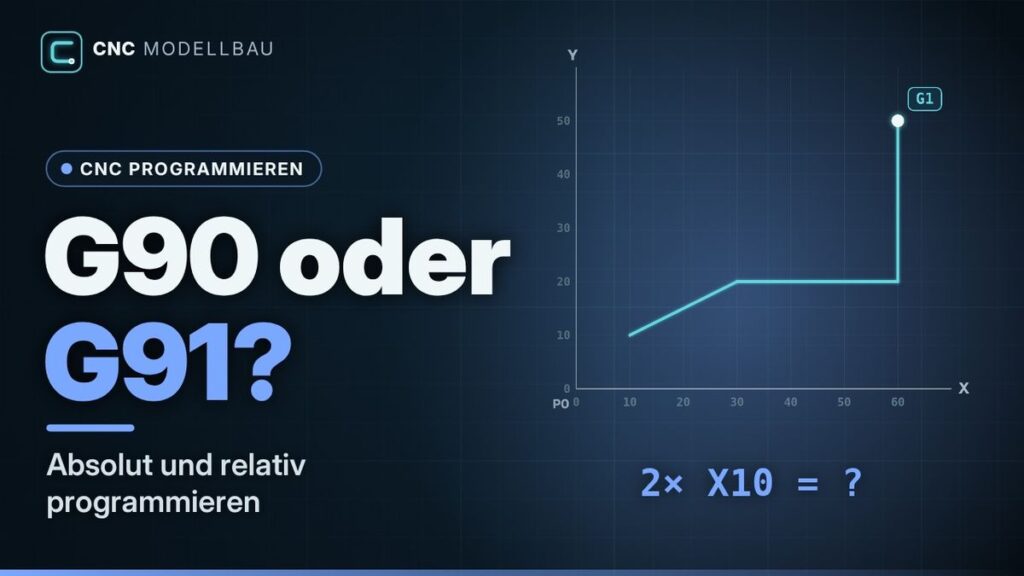
Relativmaß-Programmierung: G91 und G90 im Vergleich
Thema: CNC-Programmierung & G-Code
Die Frage lautet entweder „Wo soll das Werkzeug hin?“ oder „Wie weit soll es von hier aus fahren?“. Beides kann dieselbe Kontur beschreiben. Der Unterschied liegt in den Zahlen und in der Information, die man zum Verstehen des nächsten Satzes braucht. Gerade an einer selbst auf CNC umgerüsteten Maschine wie meiner BF 20 möchte ich diese Unterscheidung sauber nachvollziehen können.
G90 und G91 an derselben Bahn
Wir verwenden die XY-Punkte A(10|10), B(30|20), C(60|20) und D(60|50). Alle Werte sind Millimeter im selben Werkstücksystem. A ist die vorausgesetzte Startposition. Es gelten ein einfacher kartesischer Aufbau und keine zusätzlichen Transformationen oder Werkzeugradiuskorrekturen.
| Abschnitt | Ziel bei G90 | Weg bei G91 |
|---|---|---|
| A → B | X30 Y20 | X20 Y10 |
| B → C | X60 Y20 | X30 Y0 |
| C → D | X60 Y50 | X0 Y30 |
Für den ersten Abschnitt ergibt sich X10 + 20 = X30 und Y10 + 10 = Y20. Der zweite Abschnitt addiert weitere 30 mm in X. Die beiden Schreibweisen sind geometrisch gleichwertig, wenn Anfangszustand, Befehlsfolge und übrige Einstellungen übereinstimmen.
Das Prinzip Schritt für Schritt
Startet nur auf Wunsch. Pause hält den aktuellen Stand fest. Die Darstellung läuft in Lerngeschwindigkeit; sie simuliert keine Maschinensteuerung. Ohne Bewegung erklären Grafik und Liste denselben Inhalt.
- Start A: X10, Y10. Dieser Anfangszustand muss bekannt sein.
- Ziel B: X30, Y20. Relativer Weg ab A: ΔX20 und ΔY10.
- Ziel C: X60, Y20. Relativer Weg ab B: ΔX30 und ΔY0.
- Ziel D: X60, Y50. Relativer Weg ab C: ΔX0 und ΔY30.
Zwei kommentierte Programmausschnitte
Diese LinuxCNC-nahen Ausschnitte zeigen nur die Maßangabe. G21, G17, G94 und G54 sowie die Startlage A werden vorausgesetzt. F300 ist ein frei gewählter Lehrwert und keine Schnittdatenempfehlung. Z und die reale Einrichtung sind nicht Bestandteil des Beispiels.
| Absolute Ziele | Relative Wege |
|---|---|
| |
Der jeweilige Maßmodus bleibt wirksam, bis er geändert wird. Nach einem relativen Abschnitt sollte der für den nächsten Abschnitt benötigte Modus ausdrücklich festgelegt werden. G90 allein bewegt nichts und setzt keinen Nullpunkt. Es ändert nur, wie folgende geeignete Achsangaben zu lesen sind.
Wann relative Angaben übersichtlicher sind
Ein wiederkehrender Abstand lässt sich als Weg direkt ausdrücken. Bei einer gedachten Lochreihe mit 15 mm Teilung ist „weitere 15 mm“ leicht zu erkennen. Absolute Zielkoordinaten sind dagegen oft einfacher mit einer Zeichnung zu vergleichen. Die Entscheidung richtet sich danach, welche Darstellung sich zuverlässiger prüfen lässt; ein Maßmodus ist nicht grundsätzlich professioneller als der andere.
Ein häufiger Denkfehler: G90 bedeute automatisch Maschinenkoordinaten. Tatsächlich können absolute Zielwerte im ausgewählten Werkstücksystem gelten. Maschinenkoordinaten und absolute Maßangabe sind zwei verschiedene Ebenen der Beschreibung. Wie der Maschinenbezug angesprochen wird, steht im jeweiligen Steuerungshandbuch.
Fehlerfortpflanzung richtig verstehen
Wird im relativen Beispiel der erste X-Weg versehentlich als 21 statt 20 eingegeben, verschieben sich bei unveränderten Folgeschritten auch die nachfolgenden X-Ziele um 1 mm. Das ist eine Folge der falschen Programmsumme. Eine spätere absolute X-Vorgabe kann die programmierte Zielkoordinate wieder eindeutig setzen.
Davon zu unterscheiden sind mechanische Abweichungen oder eine verlorene Positionszuordnung. Ein Wechsel zu G90 repariert weder Schrittverluste noch Umkehrspiel, eine lose Kupplung oder einen falsch gesetzten Bezug. Umgekehrt verursacht G91 nicht zwangsläufig Positionsfehler und verlangt nicht allein wegen seiner Verwendung regelmäßig eine neue Referenzfahrt.
Kreismittelpunkte separat prüfen
Bei Kreisbögen können I, J und K einen eigenen Maßmodus haben. LinuxCNC unterscheidet dafür G90.1 und G91.1. Aus G90 für die Endpunktkoordinaten folgt daher nicht automatisch eine absolute Mittelpunktangabe. Die Einzelheiten zeigt das G03-Beispiel.
Als Grundlage dienen Koordinaten beim Fräsen und der Aufbau eines NC-Satzes. Für das reale Einrichten bleibt die Trennung von Maschinen- und Werkstückbezug entscheidend.
Quellen und fachliche Einordnung
Primärquellen, geprüft am 24.10.2026. Eigene Lehrbeispiele und schematische Grafiken. Befehlsdetails gelten jeweils für die genannte Steuerung.