NC-Grundbefehle: Wörter, Sätze und DIN 66025 verstehen
Thema: CNC-Programmierung & G-Code
Ich möchte ein CNC-Programm nicht nur als Buchstabenfolge lesen können. Entscheidend ist, welche Bewegung daraus entsteht. Mein persönlicher Bezug ist eine Optimum BF 20, die ich selbst auf CNC umgerüstet habe. Für die Beispiele hier verwende ich dokumentierte LinuxCNC-Syntax; damit ist keine Aussage über die Steuerung meines Umbaus verbunden.
Wort, Satz und Programm unterscheiden
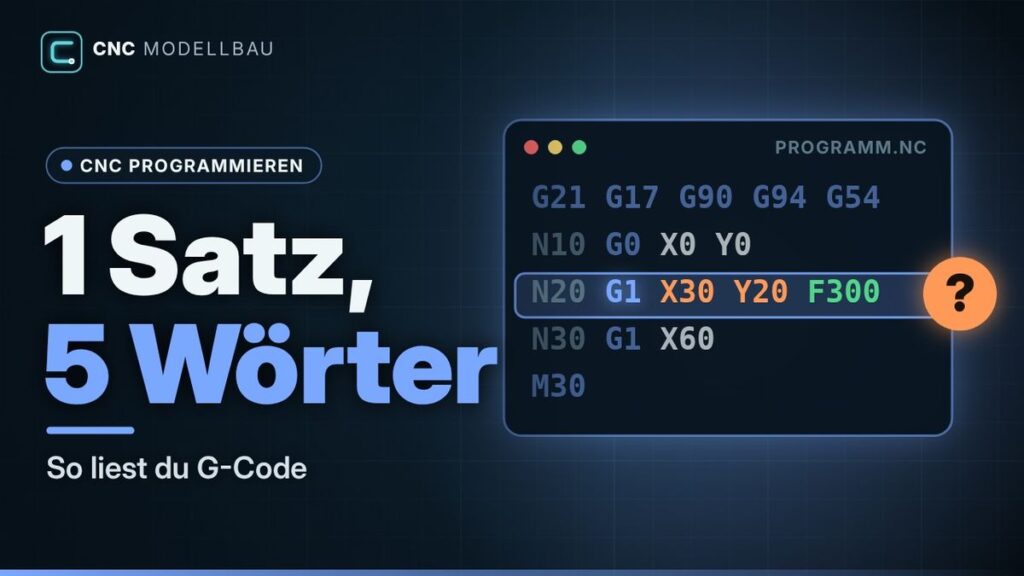
Ein Wort verbindet eine Adresse mit einem Wert: Bei X30 ist X die Adresse und 30 der Zahlenwert. Mehrere Wörter bilden einen Satz beziehungsweise Block. Das Programm ordnet solche Sätze zu einem Ablauf. Leerzeichen erleichtern das Lesen; ihre genaue Verarbeitung und die erlaubte Schreibweise hängen vom Interpreter ab. Kommentare erklären die Absicht, erzeugen aber keine Bewegung.
Eine Satznummer wie N20 hilft bei der Orientierung. Sie ist keine X-Koordinate und legt nicht allein fest, welcher Satz als Nächstes läuft. Unterprogramme, Sprünge und Zyklen können den Ablauf zusätzlich beeinflussen. Zum Lernen ist ein geradliniger Ablauf deshalb übersichtlicher als ein Beispiel mit vielen Steuerungsfunktionen.
Ein Satz mit klaren Voraussetzungen
Unser geometrisches Lehrmodell startet bei X10, Y10. Wir nehmen Millimeter, die XY-Ebene, absolute Zielkoordinaten, Vorschub pro Minute und einen bereits definierten Werkstückbezug an. Werkzeugkorrekturen, zusätzliche Verschiebungen und Transformationen bleiben außerhalb des Modells. Der folgende Ausschnitt ist kein vollständiges Maschinenprogramm:
G21 G17 G90 G94 G54
N20 G1 X30 Y20 F300
G1 fordert eine gerade Bewegung zum Ziel X30, Y20 an. Gegenüber dem angenommenen Startpunkt ändern sich X um 20 mm und Y um 10 mm. F300 bezeichnet hier 300 mm/min entlang der Bahn. Die Strecke ist √(20² + 10²) ≈ 22,36 mm lang. Beschleunigung und Maschinenlimits können die tatsächlich erreichte Geschwindigkeit reduzieren. Z wird in diesem einfachen G1-Satz nicht verändert.
Das Prinzip Schritt für Schritt
Startet nur auf Wunsch. Pause hält den aktuellen Stand fest. Die Darstellung läuft in Lerngeschwindigkeit; sie simuliert keine Maschinensteuerung. Ohne Bewegung erklären Grafik und Liste denselben Inhalt.
- N20 kennzeichnet den Satz. Die Zahl 20 ist keine Wegangabe.
- G1 wählt die lineare Bewegung. Ihre Bedeutung wirkt modal weiter, bis eine passende andere Bewegungsart gewählt wird.
- X30 Y20 legt im angenommenen G90-Modus den Zielpunkt im aktiven Werkstücksystem fest.
- F300 bedeutet unter G21 und G94 einen Soll-Bahnvorschub von 300 mm/min.
Die wichtigsten Adressen richtig einordnen
| Adresse | Typische Aufgabe | Worauf es ankommt |
|---|---|---|
| G | Wegbedingungen und weitere vorbereitende Funktionen | Nicht jeder G-Code löst eine Fahrt aus. |
| X, Y, Z | Lineare Achskoordinaten oder Wege | Bezug, Einheit und Maßmodus prüfen. |
| A, B, C | Rotationsachsen | Kinematik und Winkelkonvention der Maschine beachten. |
| I, J, K | Zum Beispiel Mittelpunktangaben für Kreisbögen | Bedeutung hängt vom Befehl und Mittelpunktmodus ab. |
| F | Vorschubangabe | G93, G94 und G95 interpretieren F unterschiedlich. |
| S, T, M | Spindelangabe, Werkzeugauswahl, Zusatzfunktionen | Auswahl und tatsächlicher Werkzeugwechsel sind nicht dasselbe. |
| R, P, Q, H, D, L | Befehls- oder steuerungsabhängige Parameter | Keine universelle Einzelbedeutung ohne Kontext annehmen. |
Modal heißt: Eine Einstellung bleibt wirksam
Bei vielen Befehlen bleibt eine Auswahl für nachfolgende Sätze aktiv. Nach G1 kann ein weiterer Satz deshalb nur neue Achswerte enthalten. Umgekehrt kann ein Satz mit wenigen Wörtern gefährlich unvollständig verstanden werden, wenn der vorherige Zustand unbekannt ist. Ein Programmabschnitt sollte daher nicht losgelöst von seinem Einstieg beurteilt werden.
Beispielsweise bedeutet F300 bei Vorschub pro Umdrehung etwas anderes als bei Vorschub pro Minute. Auch X30 ist je nach G90 oder G91 entweder eine Zielkoordinate oder ein Weg. Zum Lesen notiere ich deshalb gedanklich zwei Dinge: Was steht im aktuellen Satz, und was gilt noch aus vorherigen Sätzen?
DIN 66025 und Steuerungsdialekte
DIN 66025 bildet einen wichtigen begrifflichen Bezug für die Programmierung numerisch gesteuerter Maschinen. Die Normbezeichnung macht jedoch nicht jeden Herstellercode austauschbar. Hier wurde der Normkatalog geprüft, nicht der kostenpflichtige vollständige Normtext. Konkrete Syntax wird deshalb anhand frei zugänglicher Hersteller- und Steuerungsdokumentation erklärt.
Weiter geht es mit G-Codes nach DIN 66025, Koordinaten beim Fräsen und Relativmaß-Programmierung. Bevor Code an einer realen Maschine eingesetzt wird, gehört außerdem der Programmtest zum Ablauf.
Quellen und fachliche Einordnung
Primärquellen, geprüft am 24.10.2026. Eigene Lehrbeispiele und schematische Grafiken. Befehlsdetails gelten jeweils für die genannte Steuerung.