Glasmaßstab: Abtastung, Wärmeausdehnung und Montage
Thema: CNC-Steuerung & Achsen
Glasmaßstäbe gelten als temperaturstabil. Das stimmt nur in einem engen Sinn: Der Glasträger dehnt sich definiert und reproduzierbar aus, aber er dehnt sich aus. Ein Aluminiumteil wächst bei derselben Erwärmung fast dreimal so stark. Für die Werkstattpraxis zählt deshalb das Zusammenspiel von Maßstab, Maschine, Werkstück und Montage.
Aufbau: eine Teilung auf Glas, optisch abgetastet
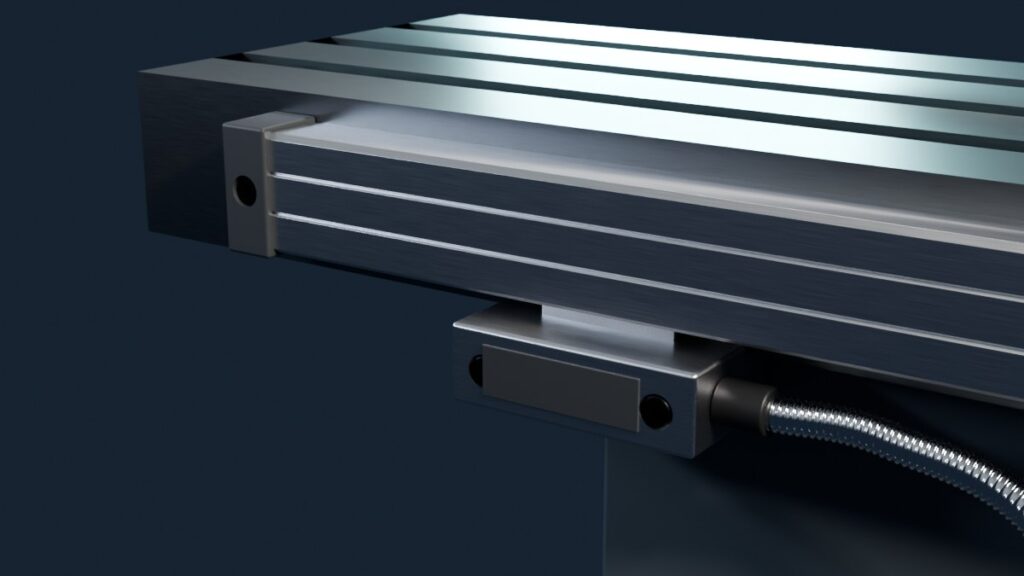
Beim Glasmaßstab ist die Teilung auf einen Träger aus Glas aufgebracht. HEIDENHAIN nennt für seine gekapselten Glasmaßstäbe eine Teilungsperiode von 20 µm. Eine Abtasteinheit fährt mit dem Schlitten mit und tastet die Teilung berührungslos ab: Eine LED beleuchtet über einen Kondensor ein Abtastgitter mit gleicher oder ähnlicher Teilungsperiode. Verschieben sich Abtastgitter und Maßstab gegeneinander, schwankt die Lichtstärke, und Photoelemente wandeln diese Schwankung in elektrische Signale um.
Je feiner die Teilung, desto enger muss nach HEIDENHAIN der Spalt zwischen Maßstab und Abtastgitter toleriert sein. Gekapselte Bauformen schützen Maßstab, Abtastwagen und dessen Führung in einem Aluminiumgehäuse, das nach unten gerichtete elastische Dichtlippen verschließen. Zählung und Richtungserkennung erklärt der Beitrag zum inkrementellen Messsystem.
Die Abtastung Schritt für Schritt
Startet nur auf Wunsch. Pause hält den aktuellen Stand fest. Die Darstellung läuft in Lerngeschwindigkeit; sie simuliert kein reales Messgerät. Ohne Bewegung erklären Grafik und Liste denselben Inhalt.
- Die LED sendet Licht aus, der Kondensor richtet es zu einem parallelen Bündel aus.
- Das Licht durchläuft das Abtastgitter der mitfahrenden Abtasteinheit. Es hat eine gleiche oder ähnliche Teilungsperiode wie der Maßstab.
- Danach trifft es auf die Teilung des Glasmaßstabs. Verschieben sich Abtastgitter und Maßstab gegeneinander, ändert sich die durchgelassene Lichtmenge periodisch.
- Photoelemente wandeln die Helligkeitsänderungen in periodische elektrische Signale um. Zwei gegeneinander versetzte Signale verraten auch die Bewegungsrichtung.
- Eine Folgeelektronik zählt die Signalperioden und unterteilt sie weiter. Erst daraus entsteht der Positionswert in Digitalanzeige oder Steuerung.
Für den Bezug zur Maschine tragen inkrementelle Maßstäbe Referenzmarken. Bei abstandscodierten Marken ist laut HEIDENHAIN die absolute Lage bekannt, sobald zwei aufeinanderfolgende Marken überfahren sind, bei 20 µm Signalperiode nach höchstens 20 mm Verfahrweg. Die Nutzung in der Steuerung beschreibt der Beitrag zur Referenzfahrt.
Temperaturverhalten: Auch Glas dehnt sich aus
HEIDENHAIN gibt für seine Glasmaßstäbe einen linearen Wärmeausdehnungskoeffizienten von 8 · 10⁻⁶ K⁻¹ an, mit Montageschiene 9 · 10⁻⁶ K⁻¹. Als Grundregel nennt der Hersteller, dass das thermische Verhalten des Messgeräts dem des Werkstücks entsprechen soll; der Maßstab muss sich definiert und reproduzierbar ausdehnen. Große gekapselte Glasmaßstäbe sind deshalb in der Mitte fest mit der Montagefläche verbunden und sonst nachgiebig befestigt.
Renishaw unterscheidet zwei Prinzipien: Ein fest mit dem Untergrund verbundener, „gemasterter“ Maßstab dehnt sich mit ihm, ein „schwimmender“ nach seinem eigenen Werkstoff. Mitutoyo bezieht Fehlergrenzen auf die Bezugstemperatur 20 °C. Die Erwärmung der ganzen Maschine behandelt der Beitrag zur Maschinentemperierung.
| Maßstab oder Werkstoff | α in 10⁻⁶ K⁻¹ | Quelle und Hinweis |
|---|---|---|
| Glasmaßstab, gekapselt | 8 | HEIDENHAIN |
| Stahlmaßstabband | 10 | HEIDENHAIN; als mehrteiliger Bausatz aufgespannt wie die Montagefläche |
| Edelstahl-Maßstab eines Messschiebers | 10,2 ± 1 | Mitutoyo; wie übliche Stahlwerkstücke |
| Aluminium EN AW-6082 | 23,4 | Datenblatt, 20–100 °C |
Eigenes Rechenbeispiel: 300 mm bei 26 °C
Wir nehmen an, dass Maschine, Glasmaßstab und Werkstück gleichmäßig 26 °C warm sind, also 6 K über der Bezugstemperatur. Für eine gefräste Länge zeigt die Anzeige 300,000 mm. Die Teilung ist dabei um 300 mm × 8 · 10⁻⁶ K⁻¹ × 6 K ≈ 0,014 mm gestreckt, das Maß bei 26 °C also rund 300,014 mm lang.
Kühlt ein Teil aus EN AW-6082 auf 20 °C ab, schrumpft es um 300,014 mm × 23,4 · 10⁻⁶ K⁻¹ × 6 K ≈ 0,042 mm auf etwa 299,972 mm und ist damit 0,028 mm zu kurz. Ein Stahlteil mit angenommen 10,2 · 10⁻⁶ K⁻¹ schrumpft nur um 0,018 mm auf 299,996 mm. Näherungsweise gilt: Abweichung ≈ L × (αMaßstab − αWerkstück) × ΔT.
Die Genauigkeitsklasse ±5 µm begrenzt bei HEIDENHAIN den Grundfehler in jedem Abschnitt bis 1 m Länge; der Temperatureffekt am Aluminiumteil ist hier mehr als fünfmal so groß. Unberücksichtigt bleiben Temperaturunterschiede zwischen den Bauteilen, Abbe-Fehler und die Lage des Fixpunkts.
Digitalanzeige oder Regelkreis: wie der Messwert genutzt wird
In der Werkstatt wird ein Glasmaßstab oft an einer handbetätigten Fräse oder Drehmaschine nachgerüstet und an eine Digitalanzeige angeschlossen. Er zeigt dann die Schlittenlage an, korrigiert aber nichts. Warum das eine direkte Messung ist, ordnet der Beitrag zu Wegmesssystemen ein.
Ist der Maßstab in den Lageregelkreis einer CNC-Steuerung eingebunden, umfasst dieser nach HEIDENHAIN die gesamte Vorschubmechanik. Positionsfehler durch Erwärmung des Kugelgewindetriebs, Umkehrspanne und Steigungsfehler der Spindel lassen sich dann erfassen und ausregeln. Das Umkehrspiel bleibt mechanisch vorhanden; ausgeglichen wird nur seine Wirkung auf die gemessene Schlittenlage. Bei einer Steuerung, die Schrittmotoren nur ansteuert und keine Rückmeldung auswertet, bleibt der Maßstab ein Anzeigegerät.
Montage: Abbe-Abstand, Ausrichtung und Dichtlippen
HEIDENHAIN empfiehlt, den Maßstab möglichst nah an der Bearbeitungsebene anzubringen, um den Abbe-Fehler klein zu halten, und nicht in der Nähe von Wärmequellen. Die Dichtlippen müssen nach unten oder vom Spritzwasser weg zeigen; nur dann gelten die Schutzarten IP53 oder IP54. Bei viel Staub oder Kühlschmierstoffnebel nennt der Hersteller Sperrluft mit 7 l/min je Messgerät bei etwa 1 bar für IP64.
Für Nachrüstmaßstäbe an Werkstattmaschinen fordert die Montageanleitung von Sino eine bearbeitete, ebene Anlagefläche; zwei Montageflächen sollen auf weniger als 0,1 mm parallel sein. Bis 950 mm Verfahrweg darf der Maßstab höchstens 0,1 bis 0,15 mm von der Parallelität zum Schlitten abweichen, der Spalt zwischen Lesekopf und Maßstabkörper soll 0,8 bis 1,5 mm betragen. Abdeckungen halten mindestens 3 mm Abstand, Kabel werden mit Spiel für den Verfahrweg fest verlegt, und eine sorgfältige Erdung sichert die Störfestigkeit.
Typische Fehler und Grenzen
Häufig wird die Anzeigeauflösung mit der Genauigkeit gleichgesetzt. Feine Zählschritte sagen nichts über Grundfehler, Montage und Temperatur. Auch ein direkter Maßstab erfasst nur die Lage an seinem Messort: Kippt die Führung bei großem Abstand zur Bearbeitungsebene, entsteht ein Abbe-Fehler, den er nicht sieht.
Weitere Fehlerquellen sind nach oben weisende Dichtlippen, durch die Späne und Kühlschmierstoff eindringen, ein Lesekopf außerhalb des vorgeschriebenen Spalts und ein Maßstab nahe an Motor oder Spindelstock. Ein direkt nach dem Schruppen gemessenes, noch warmes Werkstück zeigt ein anderes Maß als nach dem Temperaturausgleich.
Auswahl- und Prüfliste
- Messlänge, Einbauraum, Abdeckung und Kabelweg passend zum Verfahrweg festlegen.
- Genauigkeitsklasse getrennt von der Anzeigeauflösung bewerten.
- Signalart, Signalperiode und Referenzmarken mit Anzeige oder Steuerung abgleichen.
- Wärmeausdehnung von Maßstab, Maschine und Werkstoffen vergleichen, Werkstücktemperatur einplanen.
- Montageort nahe der Bearbeitungsebene und fern von Wärmequellen, Dichtlippen vom Spritzwasser weg.
- Parallelität, Spalt und Befestigung nach Herstellerangaben prüfen und dokumentieren.
- Die Anzeige an mehreren Stellen mit einem unabhängigen Normal vergleichen, etwa mit Parallelendmaßen.
Quellen und fachliche Einordnung
Primärquellen, geprüft am 08.11.2026. Eigene Lehrbeispiele und schematische Grafiken. Kennwerte gelten für die genannten Baureihen und Werkstoffe; maßgeblich sind die Unterlagen des jeweiligen Herstellers.
Weiterlesen
 CNC-Steuerung & AchsenEncoder: Abtastprinzip, Signalarten und Auflösung an CNC-AchsenEin Encoder, auch Drehgeber genannt, setzt die Drehung einer Welle in elektrische Signale um, aus denen Steuerung oder Antriebsregler Lage und …
 CNC-Steuerung & AchsenPostprozessor: Werkzeugweg, Steuerungsdialekt und NC-Code prüfenEin Postprozessor übersetzt den im CAM-System berechneten Werkzeugweg in ein NC-Programm für eine bestimmte Steuerung. Er legt fest, welche Befehle …
 CNC-Steuerung & AchsenEndschalter: Schaltpunkt, Bremsweg und Verdrahtung an CNC-AchsenEin Endschalter meldet der Steuerung, dass eine Achse das Ende ihres zulässigen Verfahrwegs erreicht hat; die Steuerung bricht die Bewegung dann ab …