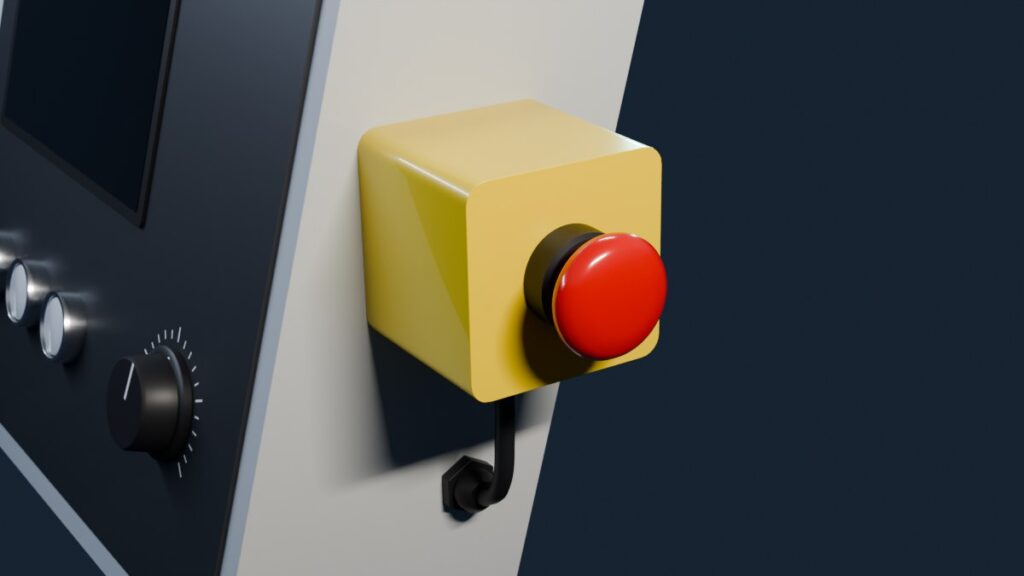
Notaus: Not-Halt, Stopp-Kategorien und Prüfung an der CNC
Thema: Werkstatt, Wartung & Sicherheit
Ein verbreitetes Missverständnis lautet, ein roter Pilztaster mache eine Fräse sicher. Entscheidend ist, was der Kreis dahinter abschaltet, wie schnell Spindel und Achsen stehen und ob nach dem Entriegeln etwas von selbst anläuft. Hinzu kommt, dass „Notaus“ im Sprachgebrauch für zwei verschiedene Funktionen steht.
Not-Halt oder Not-Aus: zwei verschiedene Aufgaben
Die BG RCI unterscheidet: Der Not-Halt soll gefahrbringende Bewegungen so schnell wie möglich beenden, der Not-Aus trennt bei elektrischen Gefährdungen die Maschine oder Teile davon von der Versorgungsspannung. Den Not-Halt behandelt DIN EN ISO 13850 „Not-Halt-Funktion – Gestaltungsleitsätze“, die elektrische Ausrüstung samt Not-Aus DIN EN 60204-1. Ein Not-Aus ist laut BG RCI eher die Ausnahme.
| Funktion | Zweck | Wirkung an der CNC |
|---|---|---|
| Not-Halt | Gefahrbringende Bewegung so schnell wie möglich beenden. | Spindel und Achsen stillsetzen, Stopp-Kategorie 0 oder 1. |
| Not-Aus | Spannung bei elektrischer Gefährdung trennen. | Maschine oder Teile spannungsfrei schalten. |
| Betriebsmäßiger Halt | Antrieb im Normalbetrieb anhalten. | Stopp-Taste, Programmende; kein Notfallbefehl. |
| Vorschub-Halt | Bewegung pausieren und fortsetzen. | Keine Sicherheitsfunktion. |
Stopp-Kategorien: sofort abschalten oder erst bremsen
DIN EN 60204-1 kennt drei Stopp-Kategorien, die Eaton so zusammenfasst: Bei Kategorie 0 wird die Energie sofort getrennt, der Motor läuft ungesteuert aus oder wird mechanisch gebremst. Bei Kategorie 1 bleibt die Energie bis zum Stillstand erhalten und wird dann getrennt. Bei Kategorie 2 bleiben die Antriebe auch im Stillstand versorgt und geregelt; zum Abschalten in Gefahrensituationen ist sie nicht vorgesehen. Für den Not-Halt sind laut BG RCI nur Kategorie 0 oder 1 zulässig, die Wahl folgt der Risikobeurteilung.
An der CNC trudelt eine schnell drehende Frässpindel bei Kategorie 0 ungebremst aus, während ein Umrichter sie bei Kategorie 1 über eine Rampe aktiv abbremsen kann. Senkrechte Achsen verlieren spätestens mit dem Trennen der Energie ihr Haltemoment; ob der Z-Schlitten dann stehen bleibt, entscheiden Haltebremse und Gewichtsausgleich an der Achse.
Was Taster und Not-Halt-Kreis leisten müssen
Die Maschinenrichtlinie 2006/42/EG verlangt in Anhang I, Nummer 1.2.4.3, deutlich erkennbare, gut sichtbare und schnell erreichbare Stellteile. Der Not-Halt soll den gefährlichen Vorgang möglichst rasch anhalten, ohne neue Risiken zu schaffen. Nach dem Auslösen bleibt das Gerät blockiert, bis es durch eine geeignete Betätigung freigegeben wird; die Freigabe darf die Maschine nicht wieder in Gang setzen.
Das Betätigungselement ist rot auf gelbem Grund. Schutzkragen sind laut BG RCI nur zulässig, wenn ein versehentliches Auslösen erhebliche Nachteile hätte, und dürfen die Betätigung mit Finger oder Faust nicht verhindern. Eaton fordert zwangsöffnende Kontakte, bei Gefährdung des Tasters selbst auch selbstüberwachende Kontakte, die öffnen, wenn sich der Kontaktblock löst.
Der Not-Halt Schritt für Schritt
Startet nur auf Wunsch. Pause hält den aktuellen Stand fest. Die Darstellung läuft in Lerngeschwindigkeit; sie simuliert keine Maschinensteuerung. Ohne Bewegung erklären Grafik und Liste denselben Inhalt.
- Der Not-Halt-Taster wird gedrückt: Seine Öffner werden zwangsweise geöffnet, und der Taster rastet ein, sodass der Haltbefehl bestehen bleibt.
- Das Sicherheitsschaltgerät erkennt die Unterbrechung auf beiden Kanälen. Die CNC-Steuerung erhält nur eine Meldung; die Abschaltung hängt nicht von ihrer Software ab.
- Der Umrichter erhält den Bremsbefehl und führt die Spindel im Beispiel über eine Rampe von 4 s von 24.000 min⁻¹ auf null.
- Nach der Verzögerungszeit von 5 s fällt das Schütz ab und trennt die Energie. Das ist Stopp-Kategorie 1: erst gesteuert stillsetzen, dann abschalten.
- Entriegeln hebt nur die Blockierung auf. Erst eine bewusste Quittierung gibt den Kreis frei, und auch dann läuft die Maschine erst nach einem neuen Startbefehl an.
Dieselbe Logik zeigt die Siemens-Anweisung ESTOP1 einer Sicherheitssteuerung: Kategorie 0 nimmt die Freigabe sofort weg, Kategorie 1 einen zweiten Ausgang erst nach einer einstellbaren Verzögerungszeit. Zurück kommt die Freigabe erst nach Entriegeln und Quittierung.
Hardware statt Software bei Retrofit und Eigenbau
Bei Eigenbauten liegt ein Stolperstein in der Softwarekette offener CNC-Steuerungen. Ein Stopp-Knopf in der Bedienoberfläche oder ein Taster, der nur einen Logikeingang des Steuerboards schaltet, hält das Programm an, trennt aber keine Energie. In LinuxCNC soll der Eingang emc-enable-in laut Dokumentation FALSE sein, wenn eine externe Not-Halt-Bedingung besteht; die Software wird also über einen Kreis informiert, der außerhalb von ihr schaltet. Das zuständige Modul iocontrol arbeitet zudem nicht in Echtzeit.
Der Taster gehört deshalb in einen Kreis, der über Sicherheitsschaltgerät und Schütz die Energie von Spindel und Achsantrieben trennt, bei Kategorie 1 nach gesteuertem Stillsetzen. Beim CNC-Retrofit einer konventionellen Maschine ist er Teil der Planung, nicht des Feinschliffs. Was ein Umbau für die Konformität bedeutet, ordnet der Beitrag zur CE-Kennzeichnung bei CNC-Maschinen ein.
Eigenes Rechenbeispiel: Verzögerung für Stopp-Kategorie 1
Wir nehmen eine Frässpindel mit 24.000 min⁻¹ an, die ein Umrichter beim Not-Halt mit einer linearen Rampe in 4 s stillsetzt. Alle Werte sind Lehrwerte; maßgeblich sind die Herstellerunterlagen. 24.000 min⁻¹ sind 400 Umdrehungen je Sekunde. Bei gleichmäßigem Abbremsen dreht die Spindel während der Rampe im Mittel mit 200 s⁻¹, also 200 × 4 = 800 Umdrehungen.
Die Rückfallverzögerung des Sicherheitsschaltgeräts muss länger sein als die Rampe, im Beispiel 5 s mit 1 s Reserve. Wäre sie versehentlich auf 2 s eingestellt, fiele das Schütz bei noch 24.000 × (1 − 2/4) = 12.000 min⁻¹ ab, und die Spindel liefe von dort ungebremst aus; wie lange, zeigt nur eine Messung. Umgekehrt nützt eine lange Verzögerung nichts, wenn der Umrichter keinen Bremsbefehl erhält: Dann treibt er die Spindel weitere 5 s mit voller Drehzahl an, bevor abgeschaltet wird.
Typische Fehler und Grenzen
Ein typischer Fehler ist, den Not-Halt als gewöhnlichen Ausschalter zu benutzen; Eaton trennt die betriebsmäßige Stopp-Funktion davon. Ebenso kritisch ist ein Taster, der nur die Versorgung von Achstreibern und Umrichter unterbricht: Bleibt das Startsignal des Umrichters gesetzt, kann die Spindel nach dem Entriegeln von selbst wieder anlaufen, was die Maschinenrichtlinie ausschließt.
Der Not-Halt wirkt erst, wenn jemand die Gefahr erkennt und den Taster erreicht. Er ergänzt nach der Maschinenrichtlinie andere Schutzmaßnahmen, darf aber nicht an ihre Stelle treten; gegen das Greifen in die laufende Spindel hilft eine Schutzeinrichtung mit Türverriegelung und Zuhaltung.
Prüfliste für Inbetriebnahme und Wiederholungsprüfung
- An jeder Bedienstelle einen Taster vorsehen, der mit der Handfläche ohne Hindernis erreichbar ist; den Wirkungsbereich kennzeichnen.
- Rot auf Gelb, möglichst ohne Schlüsselentriegelung und ohne Abdeckung, die die Betätigung erschwert.
- Bei laufender Spindel und Achsbewegung auslösen: Alles muss stillstehen, auch senkrechte Achsen, und der Taster eingerastet bleiben.
- Auslaufzeit der Spindel messen und mit Rampe und Verzögerungszeit vergleichen.
- Entriegeln: Weder Spindel noch Kühlmittelpumpe dürfen anlaufen; erst Quittieren und Startbefehl geben frei.
- Bei stehender Maschine einen Stecker im Not-Halt-Kreis ziehen: Die Abschaltung muss auslösen.
- Für Betriebe empfiehlt die BG RCI mindestens jährlich eine Sicht- und Funktionsprüfung durch eine zur Prüfung befähigte Person; das Ergebnis gehört in den Wartungsplan.
Quellen und fachliche Einordnung
Primärquellen, geprüft am 08.11.2026. Eigene Lehrbeispiele und schematische Grafiken. Normen sind nur mit Titel genannt; maßgeblich sind Risikobeurteilung, Herstellerunterlagen und die jeweils geltende Fassung der Vorschriften.
- EUR-Lex: Maschinenrichtlinie 2006/42/EG, Anhang I Nr. 1.2.4.3 Not-Halt
- BG RCI: Not-Halt- und Not-Aus-Einrichtungen, Empfehlungen (2024)
- Eaton: Emergency stop und emergency switching off, Stopp-Kategorien
- Siemens: ESTOP1, Not-Halt bis Stopp-Kategorie 1 (STEP 7 Safety V20)
- LinuxCNC: iocontrol, Not-Halt-Signale emc-enable-in und user-enable-out
Weiterlesen
 Werkstatt, Wartung & SicherheitAbsaugung an CNC und Laser: Erfassung, Luftgeschwindigkeit und FilterEine Absaugung erfasst Staub, Späne, Rauch oder Gase an der Entstehungsstelle, fördert sie durch Schlauch oder Rohr, scheidet sie im Filter ab und …Späneentsorgung und Späneaufbereitung: Metall trennen, verdichten, Kosten prüfenSpäneentsorgung beginnt an der Maschine. Werden unterschiedliche Metalle, Kühlschmierstoffe, Schleifschlämme und Verpackungsreste zunächst gemeinsam …Kran in der CNC-Werkstatt: Lasten sicher heben und positionierenEin Kran erleichtert das Einrichten schwerer Rohteile, Vorrichtungen und Maschinenelemente. Er übernimmt jedoch nur einen Teil der Aufgabe: Zwischen …