Wasserstrahlschneiden: Abrasiv, Schnittfuge und Konizität
Thema: Fräsen, Drehen & Zerspanung
„Kalt und präzise durch fast jedes Material“ beschreibt das Wasserstrahlschneiden nur zur Hälfte. Kalt trifft zu: Der Werkstoff wird nicht thermisch beeinflusst. Präzise wird der Schnitt dagegen erst, wenn Vorschub, Fugenbreite und Strahlverhalten zusammenpassen, und manche Werkstoffe vertragen schon das Anstechen schlecht.
Wie der Strahl entsteht: Pumpe, Düse und Fokussierrohr
Den Druck erzeugt häufig ein Druckübersetzer: Ein Hydraulikkolben mit großer Fläche treibt einen Wasserkolben mit kleiner Fläche an. Flow nennt ein Flächenverhältnis von 20 : 1, bei dem rund 207 bar Öldruck etwa 4.140 bar Wasserdruck ergeben; KMT nennt für seine Pumpen bis 6.200 bar. Im Schneidkopf formt eine Wasserdüse daraus einen dünnen, sehr schnellen Strahl.
Der Strahlweg Schritt für Schritt
Startet nur auf Wunsch. Pause hält den aktuellen Stand fest. Die Darstellung läuft in Lerngeschwindigkeit; sie simuliert keine Maschinensteuerung. Ohne Bewegung erklären Grafik und Liste denselben Inhalt.
- Der Druckübersetzer bringt Wasser auf Ultrahochdruck; ein Hersteller nennt für seine Pumpen bis 6.200 bar.
- Die Wasserdüse mit einer Bohrung von wenigen Zehntelmillimetern formt daraus einen dünnen, schnellen Strahl.
- In der Mischkammer wird dem Strahl das Abrasivmittel zugeführt, verbreitet ist Granatsand.
- Das Fokussierrohr bündelt Wasser und Körner; sein Innendurchmesser und dessen Verschleiß bestimmen die Fugenbreite mit.
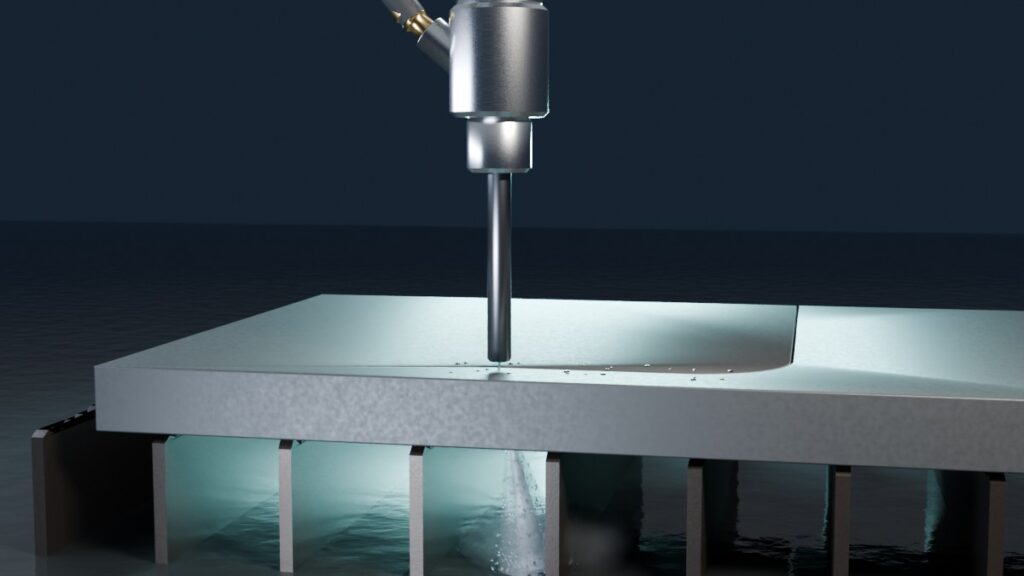
- Im Werkstück trennt der Strahl den Werkstoff. Die Fuge wird nach unten schmaler, der Strahl tritt hinter dem Eintrittspunkt aus, und das Becken fängt den Reststrahl auf.
Beim Abrasivschneiden folgen Mischkammer und Fokussierrohr; bei harten Werkstoffen tragen die beschleunigten Körner den Werkstoff ab. KMT kombiniert Wasserdüsen von 0,17 bis 0,35 mm mit Fokussierdüsen von 0,54 bis 1,10 mm.
Reinwasser oder Abrasiv: welche Werkstoffe sich eignen
Ob mit reinem Wasser oder mit Abrasiv geschnitten wird, richtet sich nach der Härte des Werkstoffs. Die Beispiele stammen von einem Anlagenhersteller und sind keine Freigabeliste.
| Verfahren | Beispiele laut Hersteller | Hinweis |
|---|---|---|
| Reinwasser | Lebensmittel, Textilien, Papier, Schaumstoff, Gipskarton, Isoliermaterial | Wasserdüsen etwa 0,10–0,25 mm, kein Strahlmittel. |
| Abrasiv, Metalle | Aluminium, Edelstahl, Titan | Abrasivmittelstrom in den Herstellertabellen 400–750 g/min. |
| Abrasiv, spröde Werkstoffe | Stein, Marmor, Keramikfliesen, Glas | Beim Glas nennt der Hersteller ausdrücklich spannungsfreies Glas. |
| Abrasiv, Verbundwerkstoffe | CFK | Anstechen von Innenkonturen ist kritisch. |
Als Abrasivmittel ist Granatsand verbreitet. Ein Hersteller bietet Körnungen von etwa 500–200 µm für hohe Schnittleistung, 350–150 µm als Mittelweg und 200–100 µm für feinere Kanten an.
Schnittfuge, Konizität und Strahlnachlauf
Die Breite der Schnittfuge hängt vom Fokussierrohr ab und wächst mit dessen Verschleiß; OMAX empfiehlt, die Fuge regelmäßig zu messen und die Werkzeugkorrektur nachzuführen. Beim Abrasivschneiden ist die Fuge zudem oben meist breiter als unten, es entsteht eine V-förmige Konizität. Langsamer schneiden verringert sie, beseitigt sie aber nicht: Laut Flow bleibt selbst unter 20 % der maximalen Schnittgeschwindigkeit meist etwas Konizität.
Der zweite Effekt ist der Strahlnachlauf: Der Strahl tritt unten hinter seinem Eintrittspunkt aus, umso weiter, je schneller geschnitten wird. Flow beobachtet ihn typischerweise ab etwa 25 % der maximalen Schnittgeschwindigkeit. Zu hoher Vorschub hinterlässt Riefen an der Unterkante, dicke Werkstücke verstärken Nachlauf und Fugenaufweitung. In Ecken wird die Unterseite der Kontur deshalb abgerundet, wenn der Kopf ohne Verzögerung die Richtung wechselt.
Schneidköpfe mit Kippachse neigen die Düse in Vorschubrichtung oder verlagern die Konizität auf die Abfallseite. Für seine Standardbaureihen nennt OMAX Teiletoleranzen von ±0,001 bis ±0,005 Zoll, also rund ±0,03 bis ±0,13 mm; engere Werte setzen langsameres Schneiden voraus.
Eigenes Rechenbeispiel: Fugenkorrektur und Schneidzeit
Wir nehmen eine 120 × 80 mm große Grundplatte aus 10 mm dickem Aluminium mit vier Bohrungen Ø 6 mm an. Ein Probeschnitt soll oben 0,60 mm und unten 0,50 mm Fugenbreite ergeben haben (angenommen). Die Bahnkorrektur beträgt dann die halbe obere Fugenbreite, also 0,30 mm. Unten bleiben je Seite (0,60 − 0,50) / 2 = 0,05 mm Material stehen, ein Flankenwinkel von rund 0,29°. Vereinfacht ergeben sich oben 6,00 mm Bohrung und 120,00 × 80,00 mm Außenmaß, unten aber 5,90 mm und 120,10 × 80,10 mm.
| Größe | Aluminium 10 mm | Edelstahl 10 mm |
|---|---|---|
| Vorschub-Richtwert (Herstellertabelle) | ≈ 600–750 mm/min | ≈ 200–250 mm/min |
| Schneidweg (eigene Annahme) | ≈ 470 mm | ≈ 470 mm |
| Reine Schneidzeit | ≈ 0,63–0,78 min | ≈ 1,9–2,4 min |
| Abrasivmittel bei 400 g/min | ≈ 0,25–0,31 kg | ≈ 0,75–0,94 kg |
Der Schneidweg umfasst die um 0,30 mm versetzte Außenkontur und die vier Bohrungsbahnen; zum Vergleich steht dieselbe Platte aus Edelstahl daneben. Die Vorschübe stammen aus einer Herstellertabelle für 6.200 bar, Düsen 0,20/0,54 mm und 400 g/min Abrasiv bei mittlerer bis feiner Kante. Die Werte sind Beispiele, keine Freigabe; Anstechen und Eckenverzögerung fehlen in der Rechnung. Ein 6-mm-Stift passt unten nicht mehr durch die Bohrung, Passbohrungen werden deshalb kleiner geschnitten und mit der Reibahle auf Maß gebracht.
Einordnung neben Laser, Fräsen und Erodieren
Wasserstrahlschneiden gehört zur Hauptgruppe Trennen der Fertigungsverfahren. Gegenüber der Laserbearbeitung und dem ebenfalls thermischen Plasmaschneiden entfällt die Wärmebelastung des Werkstücks. Dafür werden Teil und Arbeitsraum nass, und Abrasivmittel und Fokussierrohr sind Verbrauchsmaterial.
Beim Fräsen begrenzt der Fräserradius die kleinste Innenecke, beim Wasserstrahl die halbe Fugenbreite, im Beispiel 0,3 mm. Hohe Spannkräfte sind nicht nötig, die Platte muss aber eben und sicher liegen, denn Verzug verändert laut OMAX den Düsenabstand. Das Drahterodieren kommt für feine Konturen in Betracht, ist aber auf elektrisch leitfähige Werkstoffe beschränkt.
Typische Fehler und Grenzen
Kritisch ist das Anstechen von Innenkonturen in Verbundwerkstoffen. Trifft der Strahl noch ohne Abrasiv auf CFK, lösen Stoßwelle und eindringendes Wasser Delaminationen aus. Eine Untersuchung der TU Cluj-Napoca nennt die übliche Verzögerung von fast 0,5 s bis zum Eintreffen des Abrasivs als Ursache und empfiehlt zum Anstechen weniger als 136 MPa, also 1.360 bar. Außenkonturen lassen sich von außerhalb anfahren, ein vorgebohrtes Startloch gilt als weitere Abhilfe. Die spanende Seite behandelt der Beitrag zur CFK-Bearbeitung.
Häufige Fehlerquellen sind außerdem ein verschlissenes Fokussierrohr und zu hoher Vorschub. Zur Sicherheit: Für Hochdruck-Flüssigkeitsstrahler in der Industriereinigung hält die DGUV fest, dass Verletzungen durch den Strahl nicht selten tödlich sind, und nennt Lärm als weitere Gefährdung. Ein Schneidstrahl, der Metall trennt, durchdringt ebenso Haut und Gewebe; Eingriffe am Schneidkopf gehören nur an die stillgesetzte, drucklose Anlage.
Prüfliste für Zeichnung und Schneidauftrag
- Werkstoff, Dicke und Stückzahl angeben, bei Verbundwerkstoffen Anstechpunkte oder Vorbohrungen klären.
- Kontur maßstäblich als Vektordatei, etwa als DXF, ohne doppelte oder offene Linien liefern.
- Toleranzen und zulässige Konizität festlegen, zum Beispiel über Allgemeintoleranzen nach ISO 2768 und Einzeltoleranzen für Funktionsmaße.
- Innenecken mit mindestens der halben Fugenbreite als Radius konstruieren.
- Kantengüte vereinbaren: Eine feinere Kante kostet Schneidzeit und Abrasivmittel.
- Passbohrungen und Gewinde mit Aufmaß vorsehen; Teile aus unlegiertem Stahl nach dem Schneiden trocknen.
Quellen und fachliche Einordnung
Primärquellen, geprüft am 08.11.2026. Eigene Lehrbeispiele und schematische Grafiken. Drücke, Düsenmaße und Schnittgeschwindigkeiten gelten für die genannten Anlagen und Einstellungen.
- KMT Waterjet: Druckübersetzer, Düsenkombinationen und Schnittgeschwindigkeiten
- Flow Waterjet: Ultrahochdruck, Konizität und Strahlnachlauf
- OMAX: Toleranzen, Fugenbreite und Konizitätsausgleich
- TU Cluj-Napoca (Popan, Bâlc, Popan): Delamination beim Anstechen von CFK
- GMA Garnet: Granatsand-Körnungen für das Wasserstrahlschneiden
- DGUV Information 214-022: Gefährdungen durch Hochdruck-Flüssigkeitsstrahler
Weiterlesen
 Fräsen, Drehen & ZerspanungGratbildung: Entstehung, Werkzeugweg und BohrungsaustrittGratbildung bedeutet, dass Werkstoff an einer Kante plastisch verformt und über sie hinausgedrückt wird, statt als Span abzugehen. Am größten wird …
 Fräsen, Drehen & ZerspanungSpanbildung: Scherzone, Spanarten und Spanform beurteilenSpanbildung ist der Vorgang, bei dem der Schneidkeil eine Werkstoffschicht staucht, in einer schmalen Scherzone abschert und als Span über die …
 Fräsen, Drehen & ZerspanungSpankraft: Kraftkomponenten, spezifische Schnittkraft und LeistungMit Spankraft ist meist die Zerspankraft F gemeint, die beim Abtrennen des Spans zwischen Schneide und Werkstoff wirkt. Zerlegt wird sie in …