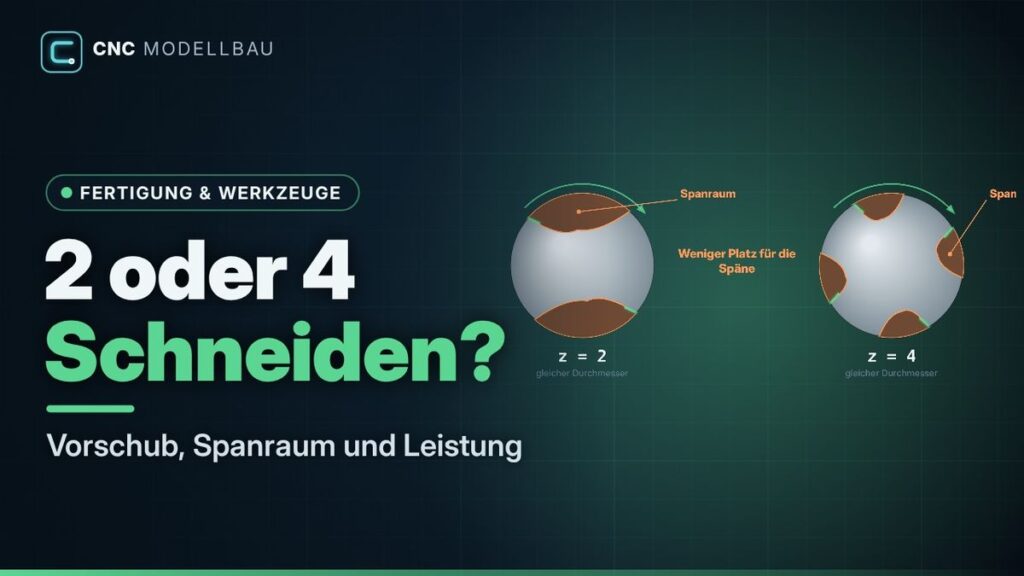
Mehrzahnfräser: Schneidenzahl, Spanraum und Vorschub
Thema: Werkzeuge & Schneidstoffe
„Mehr Zähne“ ist deshalb kein allgemeines Qualitätsmerkmal. Ein Werkzeug mit vielen Schneiden kann beim Schlichten nützlich sein und bei einer anderen Aufgabe an der Spanabfuhr oder an der verfügbaren Maschinenleistung scheitern. Vor dem Vergleich sollten Durchmesser, Schneidenlänge, Werkstoff und Bearbeitungsart feststehen.
Drei Vorschubgrößen auseinanderhalten
| Größe | Bedeutung im einfachen Fräsmodell |
|---|---|
| n in U/min | Drehzahl des Werkzeugs. |
| fᶻ in mm/Zahn | Vorschub je wirksamer Schneide. |
| vᶠ in mm/min | Vorschubgeschwindigkeit von Werkzeug relativ zum Werkstück. |
Für ein einfaches Werkzeug mit z gleichartig wirksamen Schneiden gilt vᶠ = n · z · fᶻ. Die wirksame Schneidenzahl ist dabei nicht mit der Zahl der gerade gleichzeitig im Werkstoff stehenden Schneiden gleichzusetzen. Bei speziellen Schneidenanordnungen muss die Herstellerdefinition verwendet werden.
Das Prinzip Schritt für Schritt
Startet nur auf Wunsch. Pause hält den aktuellen Stand fest. Die Darstellung läuft in Lerngeschwindigkeit; sie simuliert keine Maschinensteuerung. Ohne Bewegung erklären Grafik und Liste denselben Inhalt.
- Bei zwei wirksamen Schneiden und 0,020 mm Vorschub je Zahn ergibt sich 4.000 × 2 × 0,020 = 160 mm/min.
- Vier wirksame Schneiden ergeben bei unverändertem Zahnvorschub 320 mm/min. Dafür muss die Bearbeitung den erhöhten Tischvorschub auch vertragen.
- Nun wird stattdessen der Tischvorschub auf 240 mm/min festgelegt. Bei zwei Schneiden folgt fᶻ = 240/(4.000 × 2) = 0,030 mm/Zahn.
- Bei vier Schneiden und demselben Tischvorschub halbiert sich der rechnerische Zahnvorschub auf 0,015 mm/Zahn. Der Werkzeugwechsel hat damit die Belastung pro Schneide verändert.
Spanraum und Leistung können begrenzen
Sandvik beschreibt bei engerer Fräserteilung den geringeren Raum zwischen Schneiden sowie den Leistungsbedarf als wichtige Grenzen. Weite Teilung kann bei instabilen Bedingungen sinnvoll sein; enge Teilung setzt passende Bedingungen voraus. Diese Einordnung ist keine starre Werkstofftabelle. Spanform und Eingriff müssen zur tatsächlichen Anwendung gehören.
Ein Vergleich mit konstantem Zahnvorschub verändert mehr als nur eine Zahl im Programm: Bei gleicher Zustelltiefe und gleicher Eingriffsbreite verdoppelt ein doppelt so hoher Tischvorschub auch das rechnerische Zeitspanvolumen. Die Maschine muss das Material in derselben Zeitspanne entsprechend schneller abtragen. Aus einer rechnerisch korrekten Vorschubzahl folgt daher keine ausreichende Leistungsreserve.
Teilung und Drall sind unterschiedliche Eigenschaften
Teilung beschreibt hier den Abstand aufeinanderfolgender Schneiden um den Umfang. Gleichteilung bedeutet gleiche Winkelabstände. Bei zwei Schneiden wären das im einfachen Modell 180°, bei vier Schneiden 90°. Eine ungleiche Teilung kann die regelmäßige Anregung von Schwingungen verändern; sie beseitigt aber nicht jede Ursache für Rattern.
Der Drall beschreibt dagegen den Verlauf einer Schneide entlang der Werkzeugachse. Mehr Schneiden, unterschiedliche Teilungswinkel und unterschiedliche Drallwinkel sind verschiedene Konstruktionsmerkmale. Ein Datenblatt sollte sie getrennt nennen. Aus einem Foto lässt sich die Eignung für eine konkrete Tasche oder Nut meist nicht zuverlässig ableiten.
Eingriff und Spandicke mitdenken
Der ausgerechnete Vorschub pro Zahn ist nicht unter allen Eingriffsbedingungen gleich der maximalen Spandicke. Einstellwinkel und radiale Eingriffsbreite beeinflussen den Zusammenhang. Deshalb darf die Vorschubrechnung nicht isoliert von den Herstellerdaten zum Werkzeug verwendet werden. Beim Planfräsen wird besonders deutlich, wie der Einstellwinkel die Belastungsrichtung mitbestimmt.
Ein hilfreiches Werkzeugblatt enthält Durchmesser, wirksame Schneidenzahl, Drehzahl, Zahnvorschub, Zustelltiefe, Eingriffsbreite und Bearbeitungsstrategie. Auch die tatsächliche Auskraglänge gehört dazu. Damit lassen sich Änderungen nachvollziehen, ohne aus dem Schlagwort Mehrzahnfräser pauschale Versprechen zur Oberfläche oder Produktivität abzuleiten.
Meine selbst auf CNC umgerüstete Optimum BF 20 ist der persönliche Bezug dieser Website. Eine bestimmte Schneidenzahl oder Drehzahl für meinen Aufbau ist damit nicht bestätigt. Weitere Bausteine sind Werkzeugaufnahme, Wendeschneidplatten und der Einfluss des Vorschub-Overrides.
Quellen und fachliche Einordnung
Primärquellen, geprüft am 24.10.2026. Eigene Lehrbeispiele und schematische Grafiken. Befehlsdetails gelten jeweils für die genannte Steuerung.