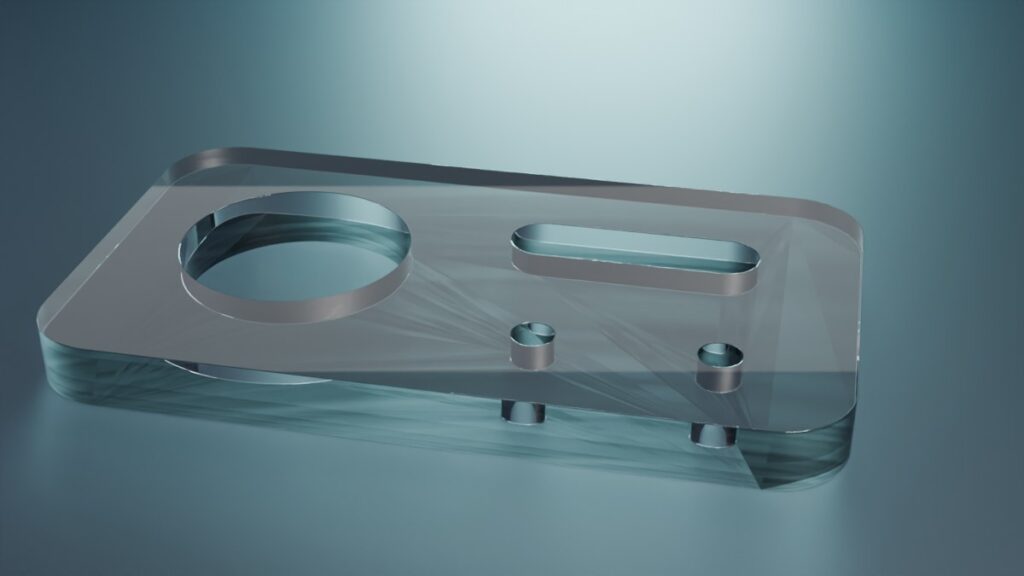
Acrylglas: GS oder XT, Zerspanung, Laserschnitt und Tempern
Thema: Werkstoffe & Oberflächen
Ein Riss in einem Acrylglasteil zeigt sich oft nicht beim Fräsen, sondern später, wenn Klebstoff, Lackverdünnung oder ein aggressiver Reiniger auf die bearbeitete Kante trifft. Die Ursache liegt dann in zwei Dingen zugleich: Bearbeitungsspannungen in Kantennähe und einem Medium, das PMMA angreift. Die Verarbeitungsrichtlinie von Röhm setzt an beiden Stellen an.
GS und XT: zwei Herstellungsarten mit Folgen
PLEXIGLAS GS wird gegossen, PLEXIGLAS XT extrudiert; Trotec unterscheidet Acrylglas allgemein ebenso. Dichte (1,19 g/cm³), Lichttransmission von etwa 92 % und chemische Beständigkeit gibt Röhm für beide gleich an. Unterschiede zeigen sich bei Wärme, Dickentoleranz und im Laserbild.
| Merkmal | GS (gegossen) | XT (extrudiert) |
|---|---|---|
| Vicat-Erweichungstemperatur B50 | 115 °C | 103 °C |
| Max. Dauergebrauchstemperatur | 80 °C | 70 °C |
| Lieferdicken (Röhm) | 2–160 mm (mit Blöcken) | 1,5–25 mm |
| Dickentoleranz (Trotec) | ±15 % | ±5 % |
| Kleben (Röhm) | Reaktionsklebstoffe | zusätzlich Lösungsmittelklebstoffe |
| Lasergravur (Trotec) | weißes Gravurbild | nur matt grau |
| Laserschnittkante (Trotec) | beidseitig gratfrei | flammpoliert, auf einer Seite weniger scharfkantig |
XT ist in der Dicke gleichmäßiger und braucht nach Trotec weniger Laserleistung. GS verträgt mehr Wärme und gilt bei Röhm als „sehr einfach“ zu bearbeiten, XT als „einfach“. Für Schilder im Freien beschreibt Röhm seine Platten als UV-stabil und witterungsbeständig; bei anderen Fabrikaten gilt deren Datenblatt.
Sägen, Fräsen und Bohren: Geometrie und Kühlung
Die Richtlinie nennt Werkzeuge aus HSS, Hartmetall oder Diamant, die nicht zuvor für Metall oder Holz benutzt wurden. Kennzeichnend sind kleine Spanwinkel: 0 bis 5° beim Fräsen, 0 bis 4° beim Bohren, 0 bis −4° beim Drehen. Beim Kreissägen wird ab 3 mm Dicke mit Wasser, Kühlschmierstoff oder Druckluft gekühlt.
Für kleine Durchmesser empfiehlt die Richtlinie ein- oder zweischneidige Fräser. Mehrschneidige Werkzeuge können sich bei hoher Schnittgeschwindigkeit zusetzen; warum Spanraum zählt, erklärt der Beitrag zum Einzelzahnfräser für Kunststoff. Gekühlt werden muss beim Fräsen im Normalfall nicht. Die Platte wird mechanisch oder mit Vakuum fest gespannt, damit sie nicht flattert oder einreißt; mehr dazu im Beitrag zur Niederdruckspannung.
Beim Bohren nennt Röhm einen Spitzenwinkel von 60 bis 90° statt der üblichen 120°, vc = 10 bis 60 m/min und f = 0,1 bis 0,3 mm/U. Dünne Platten werden auf einer festen, planen Unterlage gespannt, damit die untere Lochkante nicht ausbricht; kurz vor dem Durchstoßen wird der Vorschub zurückgenommen. Über 5 mm Dicke empfiehlt Röhm Kühlung. Grundlagen erklärt der Beitrag zum Bohren.
Laserschneiden: Fokus, Druckluft und Absaugung
Für Acrylglas nennt Trotec den CO2-Laser als geeignetes Werkzeug; die Verfahren ordnet der Beitrag zur Laserbearbeitung ein. Röhm legt den Fokus auf die Mitte der Plattendicke, Trotec ab etwa 6 mm rund ein Drittel der Dicke ins Material. Beide raten bei dickeren Platten zu längeren Brennweiten.
Die Druckluft bleibt schwach: Röhm spricht von minimaler Spülung, Trotec von höchstens 0,2 bar mit großer Düse, weil hoher Druck eine milchige Kante erzeugt. Zu langsames Schneiden erhöht nach Trotec die Brandgefahr. Eine Absaugung ist unverzichtbar, da sich Dämpfe bei mangelnder Lüftung entzünden können, und die Maschine läuft nie unbeaufsichtigt. Gefräste Kanten lassen sich nachträglich auf Glanz bringen; Grenzen beschreibt der Beitrag zum Flammpolieren von Acrylglas.
Spannungsrisse vermeiden: Medien und Tempern
Nach Röhm entstehen Spannungsrisse, wenn Zugspannung und ein angreifendes Medium zusammenkommen. Genannt werden Lösungsmittel und Verdünnungen beim Kleben, Bedrucken oder Lackieren, Monomerdämpfe, etwa aus dem Laserschnitt, Weichmacher aus PVC und aggressive Reiniger. Bei Metallschrauben ist auf einen Ölfilm zu achten. Gereinigt wird mit klarem Wasser, bei Bedarf mit mildem Spülmittel.
Wo gekühlt wird, kommen nur ölfreie, acrylglasverträgliche Mittel infrage, nach Röhm etwa 4 % in Wasser; Allgemeines steht im Beitrag zum Kühlschmierstoff. Bearbeitungsspannungen lassen sich durch Tempern abbauen: GS bei 80 °C, XT bei 70 bis 80 °C. Die Haltezeit in Stunden ist die Dicke in mm geteilt durch 3, mindestens 2 h; abgekühlt wird im Ofen über Dicke/4 Stunden mit höchstens 15 °C pro Stunde, Entnahme unter 60 °C.
Das Tempern Schritt für Schritt
Startet nur auf Wunsch. Pause hält den aktuellen Stand fest. Die Darstellung läuft in Lerngeschwindigkeit; sie simuliert keine Maschinensteuerung. Ohne Bewegung erklären Grafik und Liste denselben Inhalt.
- Laser- oder Fräsbearbeitung hinterlässt Spannungen nahe der Schnittkante. Trifft ein Medium wie Lösungsmittel oder Monomerdampf auf diese Zugspannung, können Risse entstehen.
- Die GS-Platte wird im Ofen auf 80 °C gebracht und gehalten: Dicke in mm geteilt durch 3 ergibt die Haltezeit in Stunden, mindestens aber 2 h. Bei 6 mm sind das 2 h.
- Abgekühlt wird im Ofen über Dicke/4 Stunden, bei 6 mm also 1,5 h. Von 80 auf 60 °C ergibt das rund 13 °C pro Stunde und bleibt unter der Grenze von 15 °C pro Stunde.
- Entnommen wird unter 60 °C. Erst danach folgen Kleben, Bedrucken, Lackieren oder Montage.
Eigenes Rechenbeispiel: Schild aus 6 mm GS
Wir nehmen ein lasergeschnittenes Schild von 400 × 300 mm aus 6 mm GS an, das beklebt und mit vier Schrauben M4 befestigt wird. Die Bohrungen liegen 20 mm vom Rand, in der Länge also 360 mm auseinander. Alle Werte sind Lehrwerte, keine Freigabe; maßgeblich bleiben Hersteller- und Werkzeugangaben.
| Schritt | Rechnung | Ergebnis |
|---|---|---|
| Drehzahl, Ø 6 mm, vc = 30 m/min | 30 × 1000 / (π × 6) | ≈ 1.590 min⁻¹ |
| Vorschubgeschwindigkeit, f = 0,15 mm/U | 0,15 × 1.590 | ≈ 240 mm/min |
| Haltezeit bei 80 °C | 6 : 3, mindestens 2 h | 2 h |
| Abkühlzeit im Ofen | 6 : 4 | 1,5 h |
| Abkühlrate 80 → 60 °C | 20 K / 1,5 h | ≈ 13 K/h |
| Lochabstand, Längenänderung bei 30 K | 0,07 mm/(m·K) × 0,36 m × 30 K | ≈ 0,76 mm |
Für das Abkühlen nehmen wir an, dass die Regel Dicke/4 bis zur Entnahmetemperatur gilt. Den Ausdehnungskoeffizienten nennt das Datenblatt mit 7 × 10⁻⁵ 1/K, also 0,07 mm je Meter und Kelvin; der Fließtext der Richtlinie schreibt 0,7, rechnet im eigenen Beispiel aber mit 0,07.
Für die Ausdehnung nehmen wir 10 bis 40 °C an. Dehnt sich das Schild symmetrisch um die Mitte, wandert jede äußere Bohrung um rund 0,38 mm. Eine 6-mm-Bohrung für M4 lässt je Seite 1 mm Spiel. Bohrungen ohne Spiel würden die Dehnung behindern und Zugspannung erzeugen, die mit Klebstoff oder Reiniger zu Rissen führen kann.
Typische Fehler und eine kurze Prüfliste
Typische Fehlerquellen sind Werkzeuge aus der Metall- oder Holzbearbeitung, ölhaltige Kühlmittel, Lösungsmittelreiniger auf frischen Kanten und zu hoher Luftdruck am Laser. Gewinde direkt im Acrylglas sind wegen der Kerbwirkung bruchgefährdet, nach Röhm besonders bei XT. Tempern baut Spannungen ab, schützt aber nicht vor neuer Zugspannung, etwa durch zu fest angezogene Schrauben.
- Sorte bestimmen: gegossen oder extrudiert, Dicke nachmessen.
- Nur scharfe, ausschließlich für Kunststoff genutzte Werkzeuge einsetzen.
- Platte fest spannen, beim Bohren plan unterlegen.
- Nur ölfreie, acrylglasverträgliche Kühlmittel verwenden.
- Am Laser Fokus zur Dicke wählen, Druckluft niedrig halten, absaugen und beaufsichtigen.
- Vor Kleben, Bedrucken oder Lackieren tempern.
- Befestigungsbohrungen mit Spiel für die Wärmeausdehnung vorsehen.
Quellen und fachliche Einordnung
Primärquellen, geprüft am 08.11.2026. Eigene Lehrbeispiele und schematische Grafiken. Kennwerte und Bearbeitungsangaben gelten für PLEXIGLAS GS und XT; für andere PMMA-Platten gilt das jeweilige Datenblatt.
Weiterlesen
 Werkstoffe & OberflächenEinsatzhärten: Aufkohlen, Härtetiefe und SchleifaufmaßEinsatzhärten ist eine Wärmebehandlung für kohlenstoffarme Stähle: Die Randschicht wird aufgekohlt, gehärtet und angelassen. So entsteht eine harte …
 Werkstoffe & OberflächenHartholz: Dichte, Härte und Holzbewegung beim CNC-FräsenHartholz bezeichnet im Werkstattgebrauch dichte Laubhölzer wie Eiche, Rotbuche oder Hainbuche mit mittleren Rohdichten von etwa 0,7 bis 0,85 g/cm³. …
 Werkstoffe & OberflächenEdelstahl: Sortenwahl, Kaltverfestigung und Wärme beim FräsenMit Edelstahl ist in der Werkstatt meist nichtrostender Stahl gemeint, also Stahl mit mindestens 10,5 % Chrom wie der austenitische 1.4301. Beim …