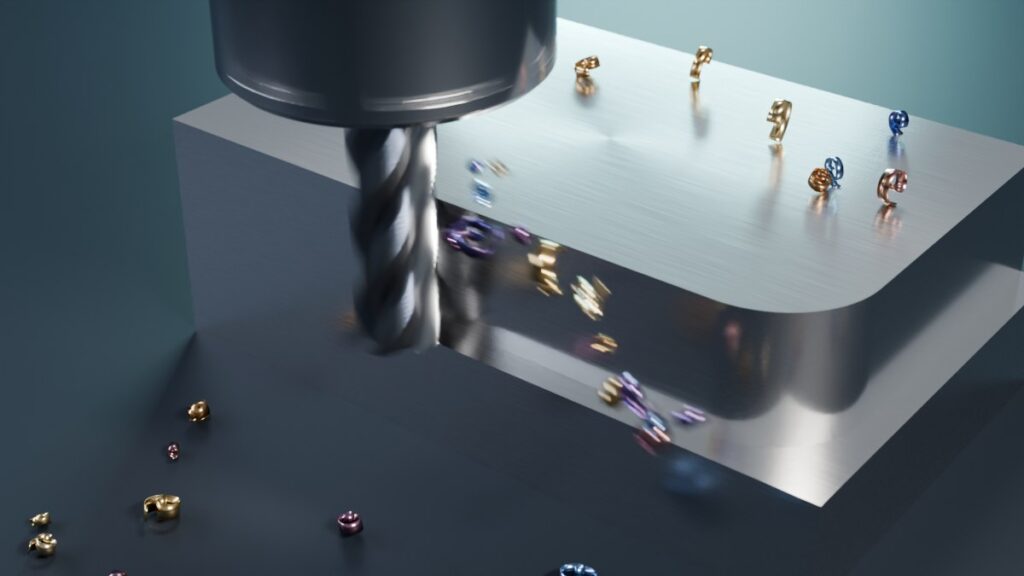
Edelstahl: Sortenwahl, Kaltverfestigung und Wärme beim Fräsen
Thema: Werkstoffe & Oberflächen
„Edelstahl“ ist streng genommen kein Synonym für rostfrei: Auch Wälzlager-, Werkzeug- und Schnellarbeitsstähle zählen zu den Edelstählen. Im Werkstattalltag ist mit dem Wort trotzdem fast immer ein nichtrostender Stahl gemeint. Beim Fräsen führt dann ein naheliegender Reflex in die falsche Richtung: Werden Vorschub und Zustellung aus Vorsicht stark verringert, reibt die Schneide in der zuvor verfestigten Oberfläche und verschärft das Problem.
Was mit Edelstahl gemeint ist
Nichtrostende Stähle enthalten nach Angaben der Informationsstelle Edelstahl Rostfrei (ISER) mindestens 10,5 % Chrom. Der Chromzusatz bewirkt eine Passivschicht, die sich nach mechanischer Beschädigung spontan neu ausbildet. Das Sortenverzeichnis steht in DIN EN 10088-1; bezeichnet werden die Sorten mit Werkstoffnummer wie 1.4301 oder Kurzname wie X5CrNi18-10. Für die Bearbeitung zählt vor allem die Gefügegruppe.
| Gruppe | Beispiel | Merkmale | Zerspanung |
|---|---|---|---|
| Austenitisch | 1.4301 | Chrom-Nickel-Stahl; weitgehend unmagnetisch, nicht durch Vergüten härtbar | stark kaltverfestigend, zäh, schlecht wärmeleitend |
| Austenitisch mit Molybdän | 1.4404 | 2,00–2,50 % Mo gegen Lochkorrosion | ebenfalls kaltverfestigend |
| Austenitischer Automatenstahl | 1.4305 | 0,15–0,35 % Schwefel | besser spanbar, etwas weniger korrosionsbeständig |
| Ferritisch | 1.4016 | magnetisierbar | bis zu 30 % mehr vc und bis zu 25 % mehr Vorschub als Austenite |
| Martensitisch | 1.4021 | vergütbar, magnetisierbar | – |
| Duplex | 1.4462 | austenitisch-ferritisch | höhere Kräfte, sehr feste Späne |
Warum austenitischer Edelstahl schwer zu zerspanen ist
Nach ISER gelten austenitische Stähle als schwer zerspanbar, weil sie stark kaltverfestigen, Wärme schlecht leiten und zäh sind. Die Wärmeleitfähigkeit von 1.4301 liegt bei 15 W/(m·K), die des ferritischen 1.4016 bei 25 W/(m·K). Seco Tools beschreibt die Folge: Die Wärme bleibt in der Schnittzone und verstärkt die Verfestigung der Oberfläche. Wo die Schneide örtlich auf diese harte Schicht trifft, entsteht ebenso örtlicher Kerbverschleiß.
Der Schnitt Schritt für Schritt
Startet nur auf Wunsch. Pause hält den aktuellen Stand fest. Die Darstellung läuft in Lerngeschwindigkeit; sie simuliert keine Maschinensteuerung. Ohne Bewegung erklären Grafik und Liste denselben Inhalt.
- Der vorherige Durchgang hat die Oberfläche kaltverfestigt; austenitische Stähle verfestigen dabei deutlich stärker als ferritische.
- 1.4301 leitet Wärme mit 15 W/(m·K) schlecht ab. Die Wärme bleibt in der Schnittzone und verstärkt die Verfestigung.
- Ist die Spanungsdicke zu klein, läuft die Schneide nur in der verfestigten Schicht, reibt statt zu schneiden und verschleißt örtlich.
- Reicht der Schnitt unter die Schicht, wird sie vollständig abgetragen, und der größere Span führt mehr Wärme ab.
Die Schnittgeschwindigkeit liegt damit in einem Fenster: Mehr Geschwindigkeit erzeugt mehr Wärme, zu langsames Schneiden mit unpassenden Parametern begünstigt nach Seco Aufbauschneiden. Deren Fehlerbilder beschreibt der Beitrag Aufbauschneide erkennen. Duplex-Stähle verlangen nach ISER noch mehr Kraft, bilden sehr feste Späne und verschleißen das Werkzeug stärker als Austenite.
Schneiden statt reiben: Werkzeug, Eingriff und Kühlung
Die Grundregeln der ISER: Werkzeug und Werkstück starr spannen, kurz auskragen lassen, Werkzeuge scharf halten und eher zu früh nachschleifen. Die Schneide soll nie drücken oder reiben, denn stumpfe Werkzeuge verursachen Kaltverfestigung und Riefen. Die Schnitttiefe muss die kaltverfestigte Schicht des vorherigen Durchgangs vollständig abtragen.
Beim Fräsen betrifft das zwei Größen: Die Zustellung entscheidet, ob der nächste Durchgang unter die Schicht reicht, der Zahnvorschub, ob jede Schneide einen Span abnimmt oder in der Spur ihrer Vorgängerin reibt. Seco hält höhere Vorschübe für günstig, weil größere Späne Wärme abführen, und empfiehlt scharfe Geometrien mit großem Spanwinkel sowie zähe Hartmetallsorten. Für zunderfreie Oberflächen empfiehlt ISER Gleichlauf, weil Gegenlauf stärker verfestigt.
Beim Kühlschmierstoff nennt ISER für das Bohren und Drehen wasserlösliche Mittel wegen der besseren Wärmeabfuhr, für das Fräsen geschwefeltes Mineralöl; Seco rät nach Möglichkeit zu gerichtetem Hochdruck-Kühlschmierstoff. Die Arten ordnet der Beitrag Kühlschmierstoff richtig einordnen ein.
Eigenes Rechenbeispiel: Schnittdaten und Wärmedehnung
Wir nehmen einen vierschneidigen VHM-Fräser mit 6 mm Durchmesser in 1.4301 an, mit vc = 80 m/min und fz = 0,02 mm. Beide Werte liegen in den Startwertbereichen, die HORN für eigene Nut- und Fasfräser bei austenitischem Stahl nennt: 140 bis 80 m/min und 0,01 bis 0,03 mm; für Ck15 stehen dort 250 bis 180 m/min. Es sind Lehrwerte, keine Freigabe.
| Fall | Rechnung | Ergebnis |
|---|---|---|
| Drehzahl | n = 80 × 1000 / (π × 6) | ≈ 4.240 min⁻¹ |
| Vorschubgeschwindigkeit | vf = 0,02 × 4 × n | ≈ 340 mm/min |
| vf „zur Schonung“ 150 mm/min | fz = 150 / (4 × n) | ≈ 0,009 mm |
| Drehzahl wie bei Aluminium | vc = π × 6 × 10.000 / 1000 | ≈ 188 m/min |
Mit der übernommenen Drehzahl liegt vc bei ≈ 188 m/min und damit über dem oberen Startwert, fz beim „schonenden“ Vorschub mit ≈ 0,009 mm unter dem kleinsten. Für die selbst auf CNC umgerüstete Optimum BF 20 dieser Website werden damit keine Schnittwerte behauptet.
Hinzu kommt die Wärmedehnung. Ein 120 mm langes Teil aus 1.4301 (16,0 × 10⁻⁶ K⁻¹ zwischen 20 und 100 °C), das sich angenommen um 20 K erwärmt, ist um ≈ 0,038 mm länger als nach dem Abkühlen; beim ferritischen 1.4016 (10,0 × 10⁻⁶ K⁻¹) wären es 0,024 mm. ISER rät aus diesem Grund, bei langen Dreharbeiten die Reitstockspitze gelegentlich nachzustellen.
Typische Fehler und Grenzen
Ein häufiger Fehler ist das Körnen vor dem Bohren, denn die verfestigte Körnerstelle kann das Anbohren erschweren; ISER empfiehlt einen Zentrierbohrer. Ebenso ungünstig sind mehrere Schlichtdurchgänge mit hauchdünner Zustellung, ein bereits stumpfes Werkzeug und zähe Späne, die im Eingriff liegen bleiben.
Grenzen hat die Sortenprüfung mit dem Magneten: Austenitische Stähle sind lösungsgeglüht weitgehend unmagnetisch, durch Kaltverformung aber begrenzt magnetisierbar. Ein haftender Magnet schließt 1.4301 also nicht sicher aus, und eine Magnetspannplatte eignet sich kaum für austenitische Teile. Beim Automatenstahl 1.4305 ist die Korrosionsbeständigkeit für den Einsatzzweck zu prüfen. Nickelbasislegierungen gehören nicht zu den nichtrostenden Stählen; ihre Bearbeitung behandelt der Beitrag Inconel bearbeiten.
Prüfliste vor der Bearbeitung
- Werkstoffnummer klären (etwa 1.4301, 1.4305, 1.4404), nicht nur „Edelstahl“ notieren.
- Vor der Wahl eines Automatenstahls die Korrosionsanforderung prüfen.
- Werkzeug mit Herstellerdaten für nichtrostenden Stahl wählen und scharf halten.
- Starr spannen, kurz auskragen.
- Zustellung und Zahnvorschub so wählen, dass die verfestigte Schicht vollständig abgetragen wird.
- Kühlschmierstoff und Spanabfuhr vorab planen.
- Maße erst nach dem Temperaturausgleich prüfen.
- Werkzeuge und Spannmittel frei von Rost und Eisenstaub halten; ISER nennt solche Verschmutzung an Abkantwerkzeugen als Ursache für Fremdrost.
Soll die gefräste Oberfläche anschließend geglättet werden, verändert eine Nachbehandlung wie Elektropolieren Rauheit und Maß. Das gehört schon bei der Festlegung der Endmaße in die Planung.
Quellen und fachliche Einordnung
Primärquellen, geprüft am 08.11.2026. Eigene Lehrbeispiele und schematische Grafiken. Die Schnittwerte im Rechenbeispiel sind angenommene Lehrwerte; zitierte Tabellenwerte gelten nur für die jeweiligen Werkzeuge, maßgeblich sind die Angaben ihres Herstellers.
Weiterlesen
 Werkstoffe & OberflächenAcrylglas: GS oder XT, Zerspanung, Laserschnitt und TempernAcrylglas ist Polymethylmethacrylat (PMMA), ein glasklarer Thermoplast, der als gegossene (GS) oder extrudierte Platte (XT) angeboten wird. Beide …
 Werkstoffe & OberflächenMessing: Sortenwahl, Spanbruch und Schnittkraft beim ZerspanenMessing ist eine Kupfer-Zink-Legierung, deren Zerspanbarkeit stark von der Sorte abhängt. Bleihaltiges Automatenmessing CuZn39Pb3 bildet …
 Werkstoffe & OberflächenPOM (Polyacetal): Sortenwahl, Zerspanung und WärmeausdehnungPOM (Polyoxymethylen, auch Polyacetal) ist ein technischer Thermoplast mit guten Gleiteigenschaften, geringer Wasseraufnahme und guter …