Rachenlehre: Gutseite, Ausschussseite und Grenzen der Wellenprüfung
Thema: Messtechnik & Qualität
Gutseite geht, Ausschussseite hängt, also ist die Welle gut. Diese Regel gilt nur für das, was eine Rachenlehre prüft: den Abstand zweier paralleler Messflächen an einer Stelle. Ob die Welle in die Bohrung des Gegenstücks passt, hängt zusätzlich von ihrer Form, der Zeichnungsangabe und dem Zustand der Lehre ab.
Aufbau und Bauformen der Rachenlehre
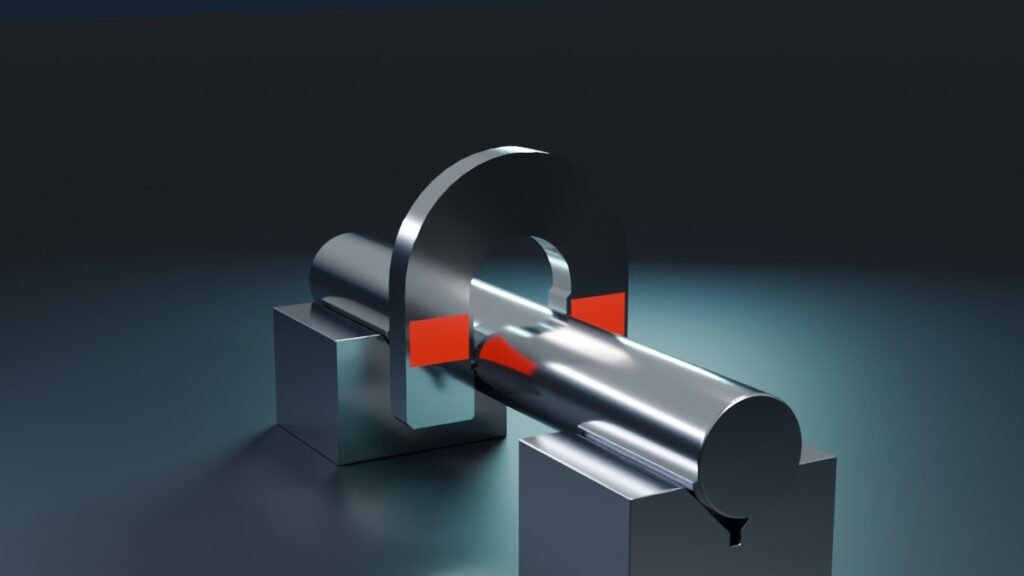
Eine Rachenlehre ist eine Grenzlehre für Außenmaße: Zwei parallele Messflächen bilden ein Maul, das über Wellen, Bolzen oder Plattendicken geschoben wird. Die Hoffmann Group beschreibt ihre Grenzrachenlehre als doppelseitige Ausführung aus gehärtetem, feinstgeläpptem Lehrenstahl für Wellen mit Spiel-, Übergangs- oder Übermaßpassung. Jede Lehre gilt für genau ein Nennmaß mit Toleranzklasse, bestellt etwa als 10f9.
Bei der einstellbaren Rachenlehre von INSIZE liegen einer festen Messbacke zwei bewegliche Backen im selben Maul gegenüber, vorn die Gutbacke, dahinter die Ausschussbacke. Das Werkstück muss die Gutbacke passieren und an der Ausschussbacke stoppen; beide Prüfungen laufen in einer Bewegung. Für Bohrungen übernimmt der Grenzlehrdorn dieselbe Aufgabe. Dessen Regeln zum Prüfen ohne Gewalt und zum Protokoll gelten sinngemäß auch hier.
Gutseite und Ausschussseite an der Welle
An einem Außenmaß liegt das meiste Material beim Höchstmaß. Die Gutseite verkörpert deshalb das Höchstmaß der Welle, die Ausschussseite das Mindestmaß; beim Lehrdorn für Bohrungen ist es umgekehrt. Hängt bereits die Gutseite, ist die Welle zu groß und lässt sich meist nachdrehen. Geht die Ausschussseite über, fehlt Material. Einen Zahlenwert liefert keine Seite; die Lage im Toleranzfeld zeigt erst eine Messung, etwa mit der Messschraube.
Die Prüfung Schritt für Schritt
Startet nur auf Wunsch. Pause hält den aktuellen Stand fest. Die Darstellung läuft in Lerngeschwindigkeit; sie ersetzt kein reales Prüfmittel. Ohne Bewegung erklären Grafik und Liste denselben Inhalt.
- Die Gutseite verkörpert das Höchstmaß, hier angenommen 12,000 mm, und muss ohne Druck über die Welle mit 11,990 mm gleiten.
- Die Ausschussseite verkörpert das Mindestmaß von 11,982 mm. An derselben Welle bleibt sie hängen; erst beide Ergebnisse zusammen bedeuten „innerhalb der Grenzen“.
- Die Prüfung wird an mehreren Stellen entlang der Welle und in mehreren Drehlagen wiederholt. So fällt eine ovale Welle auf, die nur in einer Lage zu groß ist.
- Eine Dreibogen-Gleichdickform hat in jeder Lage denselben Backenabstand von 11,994 mm. Die Lehre meldet gut, obwohl der Hüllkreis 12,010 mm misst.
Die Lehre bildet die Werkstückgrenzen nicht exakt ab. ISO 1938-1, in Deutschland DIN EN ISO 1938-1, legt für Grenzlehren bis 500 mm zulässige Grenzwerte für neue und abgenutzte Lehren fest, und die Lehre der Hoffmann Group trägt an der Gutseite ein Abnutzungsaufmaß nach DIN 7163.
Eigenes Rechenbeispiel: fünf Wellen, eine Lehre
Wir nehmen eine Welle mit den Grenzmaßen 11,982 mm und 12,000 mm an, also 18 µm Toleranz, und eine ideale Lehre mit genau diesen Prüfmaßen. Die Werte sind frei gewählt; zur Bewertung von Grenzmaßen siehe Sollwertabweichung.
| Welle (idealisiert) | Gutseite 12,000 mm | Ausschussseite 11,982 mm | Befund |
|---|---|---|---|
| A: rund, 11,990 mm | geht über | hängt | innerhalb der Grenzen |
| B: rund, 12,004 mm | hängt | hängt | zu groß, Nacharbeit möglich |
| C: rund, 11,978 mm | geht über | geht über | zu klein, Ausschuss |
| D: oval, 11,984 bis 12,004 mm | hängt in einer Drehlage | hängt | zu groß, nur durch Drehen erkannt |
| E: Dreibogen, Backenabstand überall 11,994 mm | geht in jeder Lage über | hängt | Lehre meldet gut, Hüllkreis 12,010 mm |
Welle D wirkt in der Lage ihres kleinsten Durchmessers wie Welle A; erst die um 90° gedrehte Prüfung zeigt, dass die Gutseite hängt. Bei Welle E schwankt der Radius dreimal pro Umdrehung zwischen 5,989 mm und 6,005 mm. Der Backenabstand bleibt in jeder Richtung 11,994 mm, wie eine eigene Nachrechnung bestätigt. Der umschreibende Kreis misst aber 2 × 6,005 mm = 12,010 mm, eine ideal runde Bohrung mit 12,000 mm nimmt diese Welle nicht auf.
Für solche Formen beschreibt Machinery’s Handbook ein Prisma mit 2α = 180° − 360°/N, für drei Bögen also 60° Öffnungswinkel. Die Anzeige beim Drehen beträgt M = (R − r) × (1 + 1/sin α). Für Welle E mit R − r = 16 µm zeigt die Messuhr M = 16 µm × 3 = 48 µm.
Grenzen: Ovalität, Gleichdick und Zeichnungsangabe
Nach Machinery’s Handbook lassen sich Ovalität und andere Formen mit gerader Bogenzahl zwischen zwei Messflächen erkennen, auch mit einer Rachenlehre. Formen mit ungerader Bogenzahl verlangen ein Messgerät, das die Hülle oder den ganzen Umfang erfasst. Das Handbuch nennt Dreibogenformen als typisch für spitzenlos geschliffene Teile; beim Drehen dünnwandiger Teile kann ein zu fest gespanntes Dreibackenfutter Ähnliches hinterlassen.
Ob Welle E die Zeichnung verletzt, entscheidet die Tolerierung. Die ZEISS Metrology Academy unterscheidet das Maß unabhängig von der Form nach DIN EN ISO 8015 von der Tolerierung nach Hüllbedingung. Mit Hüllbedingung darf die Welle die ideale Hülle mit Höchstmaß nicht überschreiten, Welle E ist dann fehlerhaft. Ohne sie begrenzt erst eine eigene Formtoleranz die Abweichung; die Zylinderform lässt sich laut ZEISS nur mit Koordinatenmessgerät oder Formprüfgerät prüfen.
Nach dem Taylorschen Grundsatz soll eine Gutlehre das Gegenstück über die Paarungslänge nachbilden, eine Ausschusslehre einzelne Maße prüfen. Die Gutseite einer Rachenlehre berührt nur an zwei Linien. Näher am Grundsatz liegt ein Lehrring, der laut Handbuch aber ebenfalls nur die Montierbarkeit zeigt, nicht die Güte der Passung.
Typische Bedienfehler: Wird die Lehre mit Kraft aufgedrückt, kann das Maul aufbiegen; Span oder Grat verfälschen das Ergebnis, worauf auch INSIZE hinweist. Eigene Abschätzung mit angenommenen 11 · 10⁻⁶/K für Stahl: Eine 12-mm-Welle, die 20 K wärmer ist als die Lehre, misst rund 2,6 µm mehr, etwa ein Siebtel der Toleranz.
Einstellbare Rachenlehre einstellen und überwachen
INSIZE beschreibt das Einstellen mit einem Endmaß: Klemmschraube lösen, Endmaß an die feste Backe legen, die bewegliche Backe mit der Einstellschraube anstellen und die Klemmschraube anziehen, getrennt für Gut- und Ausschussbacke. Im Beispiel wären das 12,000 mm und 11,982 mm, etwa aus 1,002 mm + 1,48 mm + 9,5 mm. Kombinieren und Ansprengen von Parallelendmaßen sind gesondert beschrieben. Reale Lehren haben eigene Herstell- und Verschleißgrenzen nach ISO 1938-1, die das Beispiel bewusst weglässt.
Stöße, Verschleiß und eine gelöste Klemmung verändern das Prüfmaß, ohne dass es auffällt. Feste und einstellbare Lehren brauchen deshalb eine Überwachung, deren Abstand aus Nutzung und Befunden folgt; dazu passt der Beitrag zu Prüfintervallen für Messmittel.
Prüfliste für die Werkstatt
- Nennmaß und Toleranzklasse der Lehre mit Zeichnung und Prüfplan vergleichen.
- Lehre und Prüfstelle sauber und gratfrei halten, das Werkstück abkühlen lassen.
- Nur bei stehender Spindel prüfen, die Lehre leicht ansetzen und nie aufzwingen.
- An mehreren Stellen und in mindestens zwei um 90° versetzten Drehlagen prüfen.
- Bei Hüllbedingung, Formtoleranz oder Verdacht auf ungerade Bogenzahl die Form gesondert prüfen.
- Einstellbare Lehren mit Endmaß einstellen, Klemmung sichern und Einstellung notieren.
- Befunde wie „Gutseite hängt“ getrennt von der Entscheidung über das Teil festhalten.
Quellen und fachliche Einordnung
Primärquellen, geprüft am 08.11.2026. Eigene Lehrbeispiele und schematische Grafiken. Die Normen sind nur über Titel und Geltungsbereich ausgewertet; Produktangaben gelten für die genannten Lehren.
- Hoffmann Group: Datenblatt Grenzrachenlehre, doppelseitig
- INSIZE: Bedienungsanleitung einstellbare Rachenlehre
- SIS: EN ISO 1938-1:2015, Grenzlehren für Längenmaße, Geltungsbereich
- Industrial Press: Machinery’s Handbook, 31. Auflage, Out-of-Roundness – Lobing
- ZEISS Metrology Academy: Prüfgerechte Tolerierung, Leseprobe
Weiterlesen
 Messtechnik & QualitätForm- und Lagetoleranzen: Toleranzrahmen, Bezüge und PrüfungForm- und Lagetoleranzen begrenzen, wie weit Gestalt, Richtung, Ort und Lauf eines Merkmals von der idealen Geometrie abweichen dürfen. Angegeben …
 Messtechnik & QualitätFühlerlehre: Spaltprüfung, Blattstufung und Grenzen der MethodeEine Fühlerlehre ist ein Satz geschliffener Stahlblätter mit aufgedruckter Nenndicke, mit dem sich die Weite eines Spalts prüfen lässt. Geprüft wird …
 Messtechnik & QualitätMessuhr: Ablesung, Aufspannung und Ausrichten in der WerkstattEine Messuhr überträgt den Weg ihres Messbolzens über Zahnstange und Zahnräder auf einen Zeiger; bei einer Teilung von 0,01 mm entspricht ein …