Kupfer bearbeiten und zerspanen: Werkstoffwahl, Leitfähigkeit und Kontaktflächen
Thema: Werkstoffe & Oberflächen
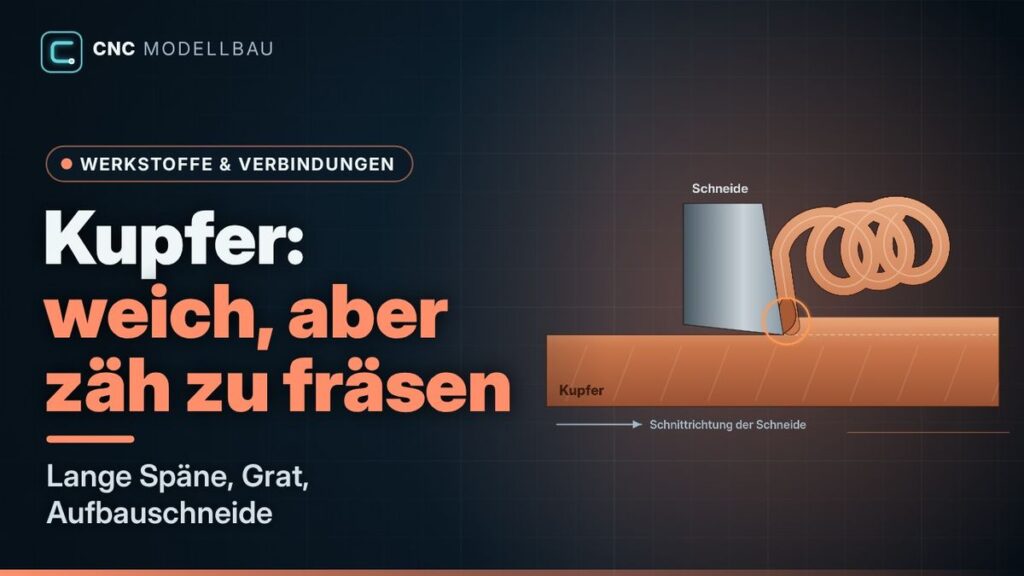
Kupfer wird im Modellbau und Maschinenbau dort interessant, wo elektrische Ströme oder Wärme gut geleitet werden sollen. Beispiele sind Kontaktstücke, kleine Sammelschienen oder Wärmeverteiler. Die gute Leitfähigkeit bedeutet aber nicht, dass sich jedes Kupferhalbzeug ebenso problemlos fräsen lässt wie Automatenmessing. Gerade weiches, unlegiertes Kupfer kann zähe Späne und ausgeprägte Grate bilden.
Vor der Fertigung stehen deshalb zwei getrennte Fragen: Welche Eigenschaft braucht das fertige Teil, und wie lässt sich die gewählte Sorte wirtschaftlich bearbeiten? Ein Werkstoffwechsel allein zur einfacheren Zerspanung kann die elektrische oder thermische Funktion verändern. Eine klare Zeichnungsangabe verhindert, dass ein optisch ähnliches Halbzeug ohne Prüfung eingesetzt wird.
Werkstoff und Lieferzustand festlegen
Reines beziehungsweise hochleitfähiges Kupfer, niedriglegiertes Kupfer, Messing und Bronze sind keine austauschbaren Bezeichnungen. Messing enthält insbesondere Zink, viele Bronzen beispielsweise Zinn. Legierungsbestandteile verändern unter anderem Festigkeit, Leitfähigkeit und Spanbildung. Auch der Zustand des Halbzeugs zählt: Ein weichgeglühtes Material verhält sich beim Spannen und Schneiden anders als ein kaltverfestigtes.
Der Kupferverband beurteilt die Zerspanbarkeit anhand mehrerer Kriterien, darunter Spanbildung, Schnittkräfte, Werkzeugverschleiß und Oberflächengüte. Besonders bei weichen homogenen Kupferwerkstoffen können lange Späne den Prozess erschweren. Spezielle niedriglegierte Sorten können die Zerspanbarkeit verbessern; ihre Eignung muss jedoch gegen die übrigen Anforderungen abgewogen werden. Die vermeintlich beste Sorte ist deshalb immer auf eine konkrete Funktion bezogen.
| Funktion | Vor der Bestellung klären |
|---|---|
| Elektrischer Leiter | Leitfähigkeit, Querschnitt, Kontaktgestaltung und Temperatur |
| Wärmeverteiler | Wärmeleitfähigkeit, Kontaktfläche, Wärmeabfuhr und Bauraum |
| Mechanisches Kontaktteil | Festigkeit, Verschleiß, Formstabilität und Oberflächenzustand |
| Dekoratives Bauteil | Bearbeitungsbild, Reinigung und gewünschte Alterung der Oberfläche |
Reinkupfer und Kupferlegierungen
| Werkstoffgruppe | Wichtiger Gesichtspunkt | Nicht pauschal annehmen |
|---|---|---|
| Hochreines beziehungsweise unlegiertes Kupfer | Leitfähigkeit und Zustand passend spezifizieren | Leichte Spanbildung nur wegen geringer Härte |
| Zerspanbare Kupferlegierungen, etwa CuTeP | Legierungszusätze können den Spanbruch verbessern | Unveränderte Eigenschaften von Reinkupfer |
| Messing | Kupfer-Zink-Legierungen mit sehr unterschiedlichen Eigenschaften | Jede Messingsorte ist gleich gut zerspanbar |
| Weitere Kupferlegierungen | Festigkeit, Verschleiß, Leitfähigkeit und Verarbeitung abwägen | Eine Familienbezeichnung ersetzt das Werkstoffdatenblatt |
Das Copper Information Center nennt CuTeP und CuSP als gut zerspanbare Kupferwerkstoffe. Der Kupferverband beurteilt Zerspanbarkeit anhand mehrerer Größen: Werkzeugverschleiß, Spanbildung, Schnittkräfte und Oberfläche. Daraus folgt, dass eine gute Oberfläche allein noch keinen wirtschaftlichen oder für jedes Werkzeug passenden Prozess belegt.
Vier Stationen vom Halbzeug zur Funktion
Station 1 von 4
Werkstoffbezeichnung und Lieferzustand mit der Funktion abstimmen.
- Werkstoffbezeichnung und Lieferzustand mit der Funktion abstimmen.
- Werkzeug und Spanabfuhr anhand der konkreten Kupfersorte auswählen.
- Den verbleibenden Querschnitt und die Länge rechnerisch erfassen.
- Maße, Kontaktflächen und Funktion am fertigen Bauteil kontrollieren.
Eigene Prinzipskizze. „Weiter“ zeigt die Stationen einzeln. „Start“ spielt sie automatisch ab; „Pause“ hält die Animation an. Die Schaltflächen sind auch mit der Tastatur bedienbar.
Beim Fräsen Schneide und Spanraum ernst nehmen
Die Copper Development Association beschreibt bei reinem Kupfer die Neigung zur Anhaftung an der Werkzeugfläche. Eine geeignete Schneidengeometrie und glatte Spanflächen unterstützen den Spanfluss. Die Schmierung muss zum Werkstoff und Verfahren passen. Das ist keine Freigabe für irgendein Öl: Werkzeughersteller, Maschinenhersteller und die Anforderungen an die spätere Reinigung bestimmen die Auswahl gemeinsam.
Ein Werkzeug mit beschädigter Schneide kann Material eher verdrängen als sauber abtrennen. Das fällt an aufgeworfenen Kanten, wechselndem Oberflächenbild oder zunehmenden Graten auf. Schnittgeschwindigkeit und Zahnvorschub werden anhand der konkreten Sorte und des Werkzeugs gewählt. Ein im Internet genannter Drehzahlwert ohne Durchmesser, Schneidenzahl und Eingriff ist dafür unvollständig.
Auch der Spanraum gehört zur Planung. Eine tiefe Vollnut bietet andere Bedingungen als eine offene Außenkontur. Späne sollen nicht wiederholt zwischen Werkzeug und Werkstück geraten. Bei unzureichender Abfuhr wird der Prozess angepasst und die Ursache untersucht. Lange Späne werden erst bei sicher stillgesetzter Maschine mit einem geeigneten Hilfsmittel entfernt, nicht mit der Hand vom rotierenden Werkzeug gezogen.
Aufspannung ohne bleibende Druckstellen
Weiche Kupferteile können durch kleine Spannflächen eingedrückt werden. Breite, saubere Auflagen und geeignete Schonbacken verteilen die Last. Die Spannung muss gleichzeitig ausreichend gegen Schnittkräfte sichern. Ein sehr dünnes Teil kann sich während des Spannens scheinbar plan anlegen und nach dem Lösen zurückfedern. Deshalb werden kritische Maße und Ebenheit am entspannten Teil kontrolliert.
Eine Spannvorrichtung mit Anschlag hilft, Lage und Haltefunktion getrennt zu planen. Beim Bohren einer dünnen Platte verhindert eine geeignete Unterlage, dass der Austrittsbereich frei ausweicht. Grate müssen entfernt werden, ohne die maßgebliche Kontaktfläche unnötig abzutragen. Eine tiefe Fase kann bei einem kleinen Loch mehr tragenden Querschnitt entfernen als beabsichtigt.
Rechenbeispiel: Widerstand einer Kupferlasche
Für eine idealisierte gerade Lasche gilt R = ρ × l / A. Mit dem Referenzwert ρ = 0,017241 Ω·mm²/m für Standardkupfer bei 20 °C, einer Länge von 0,10 m und einem Querschnitt von 10 × 2 = 20 mm² ergibt sich R ≈ 0,0000862 Ω, also 0,0862 mΩ. Der historische NBS-Referenzwert beschreibt Standardkupfer und ist kein individuelles Abnahmezeugnis des Halbzeugs.
Bei beispielhaft 20 A beträgt der Spannungsabfall U = I × R etwa 1,72 mV. Die elektrische Verlustleistung P = I² × R liegt bei rund 0,0345 W. Berücksichtigt ist nur der gerade Leiter bei der angenommenen Temperatur. Kontaktübergänge, Bohrungen, Stromverdrängung und die tatsächliche Wärmeabfuhr sind nicht enthalten. Daraus lässt sich keine zulässige Dauerstrombelastbarkeit ableiten.
Warum die Verbindung entscheidend sein kann
Nehmen wir unabhängig vom Materialwert einen zusätzlichen Übergangswiderstand von 1 mΩ an. Bei denselben 20 A entstehen dort 20² × 0,001 = 0,40 W. Das ist in diesem Beispiel deutlich mehr als im geraden Leiterstück. Die Rechnung zeigt, warum eine kurze, dicke Kupferlasche allein noch keine gute elektrische Verbindung garantiert.
Kontaktflächen, geeignete Verbindungselemente, Korrosionsschutz und das vorgesehene Montageverfahren müssen gemeinsam funktionieren. Ein glänzender Rand sagt wenig über den tatsächlichen Kontakt aus. Für eine Erwärmungsprüfung wird die reale Baugruppe mit den vorgesehenen Betriebsbedingungen untersucht; temperaturabhängige Widerstandsänderungen und benachbarte Bauteile gehören dazu. Elektrische Dimensionierung und Schutzmaßnahmen werden separat festgelegt.
Funktionale Oberflächen und Kontakte
Eine elektrisch leitfähige Grundsubstanz garantiert keinen guten Übergang zwischen zwei Bauteilen. Kontaktgeometrie, Anpressung, Oberflächenzustand und Umgebung gehören zur Verbindung. Eine dekorative Schutzschicht kann für die elektrische Kontaktfläche gerade ungeeignet sein. Eine Stromverbindung sollte daher nicht allein anhand der Farbe oder einer Durchgangsprüfung beurteilt werden.
Für ein Wärmebauteil zählen zusätzlich Fläche, Geometrie und Wärmeübergang. Hohe Wärmeleitfähigkeit allein beschreibt nicht die Kühlleistung eines fertig eingebauten Körpers. Beim Funkenerodieren erfüllt Kupfer wiederum eine andere Rolle als im Kühlkörper; auch hier ist die konkrete Elektroden- und Prozessauswahl maßgeblich.
Praxisablauf für ein kleines Frästeil
Für ein Musterteil wird zunächst ein maßlich vergleichbarer Abschnitt der vorgesehenen Sorte verwendet. Eine kurze Nut und eine Bohrung zeigen Spanbildung, Gratbildung und die Reaktion der Aufspannung. Die getesteten Werte werden zusammen mit Werkzeugdurchmesser, Schneidenzahl, Auskraglänge und Kühlschmierstoff dokumentiert. Anschließend wird das vollständige Teil gefertigt und nach dem Entspannen vermessen.
Bei einem Wärmeverteiler wird außerdem die tatsächliche Auflage am Gegenstück bewertet. Eine wellige Fläche mit einzelnen hohen Kontaktstellen kann trotz guter Wärmeleitfähigkeit des Materials ungünstig sein. Bei einem Stromkontakt werden die vorgesehenen Kontaktzonen sauber gehalten und nach dem qualifizierten Montageverfahren verbunden. Das Beispiel macht den Unterschied zwischen Werkstoffeigenschaft und Bauteilfunktion deutlich.
Abnahme und wirtschaftliche Bewertung
- Werkstoffsorte und Lieferzustand rückverfolgbar festhalten.
- Maße, Gratfreiheit und Druckstellen nach dem Entspannen prüfen.
- Funktionelle Flächen vor Beschädigung und ungeeigneter Reinigung schützen.
- Elektrische oder thermische Funktion unter den vorgesehenen Bedingungen nachweisen.
- Bearbeitungszeit und Nacharbeit im Kostenvergleich berücksichtigen.
Die Festigkeitsbewertung bleibt auch bei einem gut leitenden Material erforderlich. Bei kleinen Serien kann zudem ein Vergleich von Eigenfertigung und Zukauf zeigen, ob ein spezialisierter Zulieferer die nötigen Oberflächen und Prüfungen wirtschaftlicher liefert.
Kupfer im 3D-Druck richtig einordnen
Ein Kunststofffilament mit Kupferpartikeln ist nicht automatisch ein massiver leitfähiger Kupferkörper. Metallische Ergebnisse benötigen ein dafür vorgesehenes Verfahren und gegebenenfalls Entbindern und Sintern. Das Markforged-Datenblatt unterscheidet ausdrücklich den gesinterten Zustand und enthält eigene Werte für Leitfähigkeit und mechanische Eigenschaften.
Porosität, Druckrichtung und Nachbehandlung können relevant bleiben. Für ein Funktionsteil müssen deshalb die tatsächlich erzielten Eigenschaften des gewählten Prozesses herangezogen werden. Ein dekorativer Druck und ein elektrisch belastetes Kupferbauteil dürfen nicht aufgrund desselben Materialnamens gleichgesetzt werden.
Meine selbst auf CNC umgerüstete BF 20 gibt der Website ihren persönlichen Ausgangspunkt. Konkrete Kupfer-Schnittwerte oder selbst gefertigte stromführende Bauteile an dieser Maschine sind hier nicht dokumentiert. Für eine spätere reale Bearbeitung wären Werkstoff, Werkzeug, Geometrie und Maschine gemeinsam festzulegen und das Ergebnis im Prüfprotokoll festzuhalten.
Quellen
Geprüft am 28. Oktober 2026. Zahlenbeispiele sind eigene, vereinfachte Rechenbeispiele.
- Kupferverband: Zerspanen
- Kupferverband: aktualisierte Bearbeitungsrichtwerte
- Copper Development Association: Fabricability
- NBS/NIST: Copper Wire Tables, Referenzwerte
- Kupferverband: Kriterien für die Zerspanbarkeit von Kupferwerkstoffen
- Copper Information Center: CuTeP und CuSP
- Markforged: Copper-Datenblatt Revision 1.1, typische Eigenschaften im gesinterten Zustand