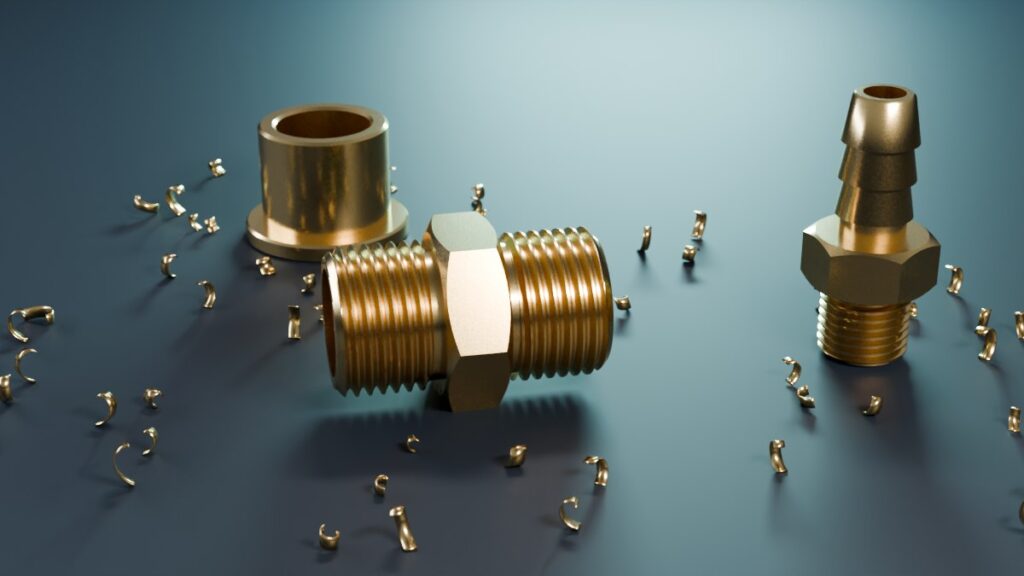
Messing: Sortenwahl, Spanbruch und Schnittkraft beim Zerspanen
Thema: Werkstoffe & Oberflächen
Messing gilt in der Werkstatt oft pauschal als Werkstoff, der sich fast von selbst zerspanen lässt. Das trifft auf bleihaltiges Automatenmessing zu, aber nicht auf jede Kupfer-Zink-Legierung. Ein Reststück ohne Bezeichnung kann lange, zähe Späne bilden und im eigenen Rechenbeispiel weiter unten fast die doppelte Schnittkraft verlangen. Vor dem Programmieren lohnt daher der Blick auf Sorte, Zustand und Einsatzzweck.
Kupfer, Zink und was die Bezeichnung verrät
Messing ist der Sammelbegriff für Kupfer-Zink-Legierungen. Die europäische Kurzbezeichnung nennt die Legierungselemente mit ihren ungefähren Anteilen: CuZn37 enthält rund 37 % Zink, CuZn39Pb3 zusätzlich etwa 3 % Blei. Dazu kommt eine Werkstoffnummer wie CW614N. Mehrstofflegierungen mit Silizium, Mangan oder Aluminium, etwa CuZn21Si3P oder CuZn37Mn3Al2PbSi, werden als Sondermessinge geführt.
Das Automatenmessing CuZn39Pb3 besteht laut Werkstoffdatenblatt aus 57 bis 59 % Kupfer, 2,5 bis 3,5 % Blei und Zink als Rest; das Gefüge ist heterogen aus α- und β-Mischkristallen. In Deutschland gilt die Sorte als Hauptlegierung für die Zerspanung. Typische Teile sind Formdrehteile, Armaturen, Schrauben, Muttern, Steckerstifte und Uhrenteile. Für den Modellbau zählt außerdem, dass sie sich sehr gut weichlöten lässt. Reines Kupfer und seine Leitfähigkeit behandelt der Beitrag Kupfer bearbeiten und zerspanen.
Warum Blei den Span bricht
Blei ist in Messing unlöslich. Das Datenblatt beschreibt es als fein verteilt und meist an den Korngrenzen abgeschieden, wo es die Spanbarkeit verbessert. Als Spanbrecher dient in Kupferwerkstoffen laut Kupferverband, dem früheren Deutschen Kupferinstitut, meistens Blei. Bei CuZn39Pb3 entstehen kurzbrechende Nadelspäne, während lange Späne nach Angabe des Verbands den Arbeitsablauf beeinträchtigen können.
Der Spanbruch Schritt für Schritt
Startet nur auf Wunsch. Pause hält den aktuellen Stand fest. Die Darstellung läuft in Lerngeschwindigkeit; sie simuliert keine Maschinensteuerung. Ohne Bewegung erklären Grafik und Liste denselben Inhalt.
- CuZn39Pb3 enthält 2,5 bis 3,5 % unlösliches Blei, fein verteilt und meist an den Korngrenzen. Dem bleifreien CuZn37 rechts fehlt dieser Zusatz.
- Die Schneide trennt bei beiden Werkstoffen die Spanungsschicht ab; der Span läuft über die Spanfläche des Werkzeugs ab.
- Beim bleihaltigen Automatenmessing entstehen kurzbrechende Nadelspäne. Als Spanbrecher dient in Kupferwerkstoffen meistens Blei.
- Ohne spanbrechenden Zusatz kann der Span als langer Wirrspan weiterlaufen. Bleifreie binäre Sorten erreichen nur etwa 40 bis 55 auf dem Zerspanbarkeitsindex.
Homogene Legierungen neigen besonders im weichen Zustand zu langen Wirrspänen, die kaum brechen. Heterogene Kupferwerkstoffe lassen sich laut Kupferverband besser spanen, Gusslegierungen meist besser als Knetlegierungen gleicher Zusammensetzung.
Zerspanbarkeitsgruppen und bleifreie Sorten
Der Kupferverband ordnet Kupferwerkstoffe drei Zerspanbarkeitsgruppen zu und vergibt zusätzlich einen Zerspanbarkeitsindex. Grundlage sind Längsdrehversuche, in die unter anderem Oberflächengüte und Spanform eingehen; CuZn39Pb3 erhält als Referenz den Wert 100. Der Index ist damit ein Vergleich unter Versuchsbedingungen und keine Schnittdatenangabe.
| Sorte (Beispiele) | Gruppe | Index (CuZn39Pb3 = 100) | Hinweis |
|---|---|---|---|
| CuZn39Pb3 (CW614N) | I | 100 (Referenz) | Kurzbrechende Nadelspäne, 2,5–3,5 % Blei. |
| CuZn40Pb2, CuZn35Pb2 | I | – | Bleihaltige Zerspanungssorten. |
| CuZn21Si3P | II | etwa 60–65 (siliziumhaltige Sondermessinge) | Bleifrei, besserer Spanbruch als binäre Sorten. |
| CuZn37, CuZn42 | III | etwa 40–55 (bleifreie binäre Sorten) | Ohne spanbrechenden Zusatz. |
Aus reinen Spanungsgründen empfiehlt der Kupferverband CuZn39Pb3, sofern keine spezifischen technischen Anforderungen dagegen sprechen. Wo Blei für ein Bauteil ausscheidet, ist eine bleifreie Sorte die Alternative. Dann muss der geringere Index in Werkzeugwahl, Spanabfuhr und Zeitplanung einfließen.
Eigenes Rechenbeispiel: Schnittkraft beim Längsdrehen
Wir nehmen Längsdrehen mit ap = 1 mm, f = 0,1 mm und einem Einstellwinkel von 90° an. Dann sind Spanungsbreite b = 1 mm und Spanungsdicke h = 0,1 mm. Nach dem Kienzle-Ansatz gilt Fc = b × h1−mc × kc1.1. Die Kennwerte stammen aus einer Tabelle des Kupferverbands; die Schnittgeschwindigkeit von 150 m/min ist eine eigene Annahme und keine Empfehlung.
| Größe | CuZn39Pb3 | CuZn37 |
|---|---|---|
| kc1.1 und 1−mc (Quelle) | 450 N/mm², 0,68 | 1.180 N/mm², 0,85 |
| Spezifische Schnittkraft kc bei h = 0,1 mm | ≈ 940 N/mm² | ≈ 1.667 N/mm² |
| Schnittkraft Fc bei h = 0,1 mm | ≈ 94 N | ≈ 167 N |
| Schnittleistung Pc = Fc × vc bei 150 m/min | ≈ 0,24 kW | ≈ 0,42 kW |
| Schnittkraft Fc bei h = 0,2 mm | ≈ 151 N | ≈ 300 N |
Unter diesen Annahmen braucht das bleifreie CuZn37 rund das 1,8-Fache an Schnittkraft und Schnittleistung, bei doppeltem Vorschub etwa das Doppelte. Die Kienzle-Werte gelten für die Versuchsbedingungen der Quelle, etwa Werkzeuggeometrie und Schneidenzustand. Für eine kleine Drehmaschine zeigt die Rechnung trotzdem, warum ein Sortenwechsel bei unverändertem Programm spürbar werden kann. Gegenüber Stählen gleicher Festigkeit sind Schnittkräfte und spezifische Spanungsleistung bei Automatenmessing laut Kupferverband um ein Vielfaches günstiger.
Werkzeug, Kühlung und Oberfläche
Für Kupferwerkstoffe nennt der Kupferverband Spanwinkel von 0° bis 25°, die größten Werte für die weichsten Werkstoffe mit Hartmetall. Als Freiwinkel gelten 6° bis 8° für Schnellarbeitsstahl und 8° bis 10° für Hartmetall. Welche Geometrie ein bestimmtes Werkzeug für Messing hat, steht in den Unterlagen des Herstellers; den Zusammenhang zwischen Winkel und Schnittkraft erklärt der Beitrag zum Spanwinkel.
Späne können nach Angabe des Kupferverbands Filter einer Kühlschmieranlage zusetzen. Spanabfuhr und Filterpflege gehören deshalb zur Planung, gleich ob trocken, mit Druckluft oder mit Kühlschmierstoff gearbeitet wird.
Für dekorative Teile ist CuZn39Pb3 laut Datenblatt sehr gut mechanisch polierbar, elektrolytisches oder chemisches Polieren ist weniger empfehlenswert. Galvanische Überzüge und Tauchverzinnen sind sehr gut möglich; Schichtdicken und Passungen behandelt der Beitrag zum Galvanisieren. Kleben ist geeignet, Hartlöten wird als mittel eingestuft.
Typische Fehler und Grenzen
Der häufigste Fehler ist eine unbekannte Sorte: „Messing“ aus der Restekiste kann bleihaltig oder bleifrei, weich oder kaltverfestigt sein. Auch der Zustand zählt. Nach dem Datenblatt lässt sich CuZn39Pb3 im Zustand R550 etwas besser zerspanen als im Zustand R400.
Für Schmelzschweißen ist die Sorte weniger empfehlenswert, weil Zinkausdampfung und durch den Bleigehalt bedingte Schrumpfspannungen stören. Im kaltverformten Zustand unter Zugspannung kann Spannungsrisskorrosion durch Ammoniak, Amine oder Ammoniumsalze auftreten. Entspannungs- oder Weichglühen vermeidet sie; für das Entspannungsglühen nennt das Datenblatt 250 bis 350 °C, das Verfahren allgemein erklärt der Beitrag zum Spannungsarmglühen. Die Korrosionsbeständigkeit ist geringer als bei homogenem α-Messing, weil die zinkreiche β-Phase bevorzugt angegriffen wird; in Wässern mit hohem Chloridgehalt und geringer Karbonathärte ist Entzinkung möglich.
Prüfliste vor Bestellung und Bearbeitung
- Sorte mit Kurzzeichen oder Werkstoffnummer festlegen, etwa CuZn39Pb3 (CW614N), statt nur „Messing“ zu bestellen.
- Klären, ob das Bauteil Blei enthalten darf; sonst eine bleifreie Sorte wählen und den geringeren Zerspanbarkeitsindex einplanen.
- Lieferzustand mit R- oder H-Bezeichnung mitbestellen und am Halbzeug notieren.
- Werkzeuggeometrie und Schnittdaten aus den Herstellerangaben für die konkrete Sorte übernehmen und vorsichtig anfahren.
- Spanabfuhr und Filter prüfen, Späne sortenrein sammeln.
- Kaltverformte Teile für ammoniakhaltige Umgebungen vorher entspannen.
- Lötstellen und galvanische Schichtdicken vor der Endbearbeitung einplanen.
Quellen und fachliche Einordnung
Primärquellen, geprüft am 08.11.2026. Eigene Lehrbeispiele und schematische Grafiken. Kennwerte gelten für die genannten Sorten und die Versuchsbedingungen der Quellen.
- Deutsches Kupferinstitut: Werkstoffdatenblatt CuZn39Pb3
- Kupferverband: Zerspanen von Kupferwerkstoffen
- Kupferverband: Richtwerte für die spanende Bearbeitung (i.18, Zerspanbarkeitsindex)
- Deutsches Kupferinstitut: Machining of Copper and its Alloys (Kienzle-Kennwerte)
- Deutsches Kupferinstitut: Richtwerte für die spanende Bearbeitung (2010)
Weiterlesen
 Werkstoffe & OberflächenAcrylglas: GS oder XT, Zerspanung, Laserschnitt und TempernAcrylglas ist Polymethylmethacrylat (PMMA), ein glasklarer Thermoplast, der als gegossene (GS) oder extrudierte Platte (XT) angeboten wird. Beide …
 Werkstoffe & OberflächenEdelstahl: Sortenwahl, Kaltverfestigung und Wärme beim FräsenMit Edelstahl ist in der Werkstatt meist nichtrostender Stahl gemeint, also Stahl mit mindestens 10,5 % Chrom wie der austenitische 1.4301. Beim …
 Werkstoffe & OberflächenPOM (Polyacetal): Sortenwahl, Zerspanung und WärmeausdehnungPOM (Polyoxymethylen, auch Polyacetal) ist ein technischer Thermoplast mit guten Gleiteigenschaften, geringer Wasseraufnahme und guter …