Brim im 3D-Druck: Haftfläche, Breite und Spalt richtig wählen
Thema: 3D-Druck: Einstellungen, Material & Fehler
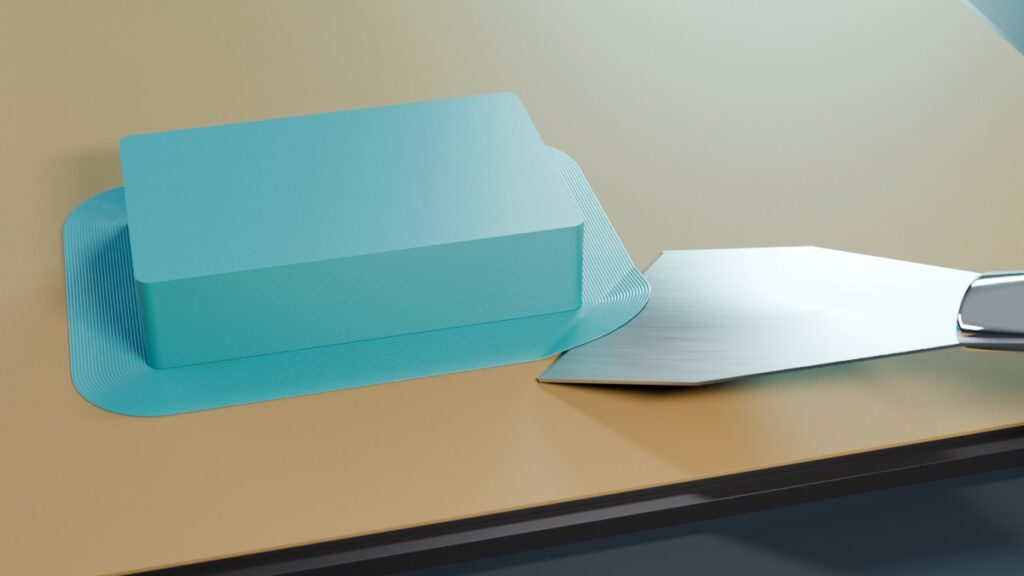
Ein Brim gilt oft als Mittel gegen jedes Haftproblem: Löst sich ein Druck, wird der Rand breiter eingestellt. Er wirkt aber nur über die Fläche, die er in der ersten Schicht zusätzlich mit dem Bett verbindet, und nur, solange er am Bauteil hängt. Eine verschmutzte Druckplatte oder eine zu hoch abgelegte erste Schicht gleicht er nicht aus.
Wie ein Brim die Haftung verbessert
Prusa beschreibt den Brim als Mittel, die Fläche der ersten Schicht zu vergrößern, und empfiehlt, ihn vor zusätzlichen Haftmitteln auf dem Druckbett auszuprobieren. OrcaSlicer nennt ihn nützlich bei kleinen Grundflächen und verzugsanfälligen Teilen. Reicht er gegen abhebende Ecken nicht, empfiehlt Prusa einen kleinen, nur wenige Schichten hohen Zylinder an der betroffenen Stelle.
Mechanisch verteilt der Rand die Kräfte, die eine Kante vom Bett abziehen, auf eine größere Fläche; die Schrumpfspannungen, die zu Warping führen, verringert er nicht. Weil er nur in der ersten Schicht entsteht, bekommt ein hohes, schlankes Teil zwar eine breitere Haftbasis, doch der Übergang zwischen Bauteil und Rand bleibt eine einzelne Schicht.
Brim, Skirt, Mouse Ears und Raft unterscheiden
Vier Hilfsstrukturen werden häufig verwechselt.
| Struktur | Lage | Zweck laut Quelle | Grenze |
|---|---|---|---|
| Skirt | Umriss mit Abstand um alle Modelle | Materialfluss stabilisieren, erste Schicht prüfen (Prusa) | keine Verbindung zum Teil |
| Brim | erste Schicht, direkt an der Kontur | Haftfläche vergrößern (Prusa, OrcaSlicer) | Kante muss nachbearbeitet werden |
| Mouse Ears | kleine Scheiben an Ecken | Ecken gegen Verziehen halten (Bambu Lab) | wirkt nur örtlich |
| Raft | mehrere Lagen unter dem Teil | Teil anheben, Stützmaterial darunter (Prusa) | ganze Unterseite liegt auf der Hilfsstruktur |
Der Skirt entsteht laut Prusa vor den Objekten und zeigt früh, ob die erste Schicht haftet. In voller Objekthöhe wird er zur Schutzwand (Draft Shield) gegen Zugluft; Wärme und Luftführung behandelt der Beitrag zum belüfteten Bauraum. Beim Raft hebt PrusaSlicer das Objekt um die eingestellte Zahl an Lagen an; für den Abstand zwischen Raft und Objekt gelten ähnliche Überlegungen wie beim Support-Interface.
Brimbreite, Spalt und Brim-Typ einstellen
Die Brimbreite b ist nach OrcaSlicer der Abstand zwischen Modell und äußerster Brimlinie; mehr Breite verbessert die Haftung, kostet aber Material. Prusa rät zu mindestens 3 mm, besonders bei hohen Objekten mit kleiner Basis und bei vielen kleinen Teilen. Der Modus „Auto“ in OrcaSlicer berechnet die Breite aus Modellhöhe, Grundfläche, Geschwindigkeit und Material, begrenzt sie auf 18 mm und lässt den Brim bei rechnerisch weniger als 5 mm in der Regel weg.
Das Prinzip Schritt für Schritt
Startet nur auf Wunsch. Pause hält den aktuellen Stand fest. Die Darstellung läuft in Lerngeschwindigkeit; sie simuliert keinen Druckvorgang. Ohne Bewegung erklären Grafik und Liste denselben Inhalt.
- Ohne Hilfsstruktur haftet nur die Grundfläche des Bauteils am Druckbett. Ein Ablösen beginnt meist an den Ecken.
- Der Brim legt in der ersten Schicht mehrere Linien um die Außenkontur. Die Brimbreite b reicht vom Bauteil bis zur äußersten Linie.
- Im Schnitt ist der Brim nur eine Schicht hoch. Der Spalt s zwischen innerster Linie und Bauteil erleichtert das Entfernen; ist er zu groß, verliert der Brim den Kontakt.
- Mouse Ears ersetzen den umlaufenden Rand durch kleine Scheiben an den Ecken. Diese Scheiben wirken nur dort, wo das Abheben beginnt.
Der Spalt s zwischen innerster Brimlinie und Objekt erleichtert das Entfernen. Laut OrcaSlicer verringert ein größerer Spalt aber die Haftung, ein sehr großer hebt den Kontakt und damit den Zweck des Brims auf. PrusaSlicer setzt den Spalt erst nach der Kompensation des Elefantenfußes an.
Beide Slicer bieten Außen-Brim, Innen-Brim oder beides. Der äußere lässt sich nach OrcaSlicer leichter entfernen; ein innerer in Bohrungen und Durchbrüchen ist schwerer zu entfernen und weniger wirksam. Mouse Ears setzen nur an Ecken und spitzen Stellen kleine Scheiben, in OrcaSlicer über einen Grenzwinkel, in Bambu Studio (dort Brim Ears) über den Brim-Typ „Painted“ und einen Ohrdurchmesser.
Eigenes Rechenbeispiel: Haftfläche eines schlanken Turms
Wir nehmen einen Turm mit 12 × 12 mm Grundfläche und 90 mm Höhe an, gedruckt mit 0,45 mm Linienbreite und 0,2 mm hoher erster Schicht. Ohne Brim haften 144 mm². Mit Brimbreite b, gerundeten Ecken und ohne Spalt gilt für die Haftfläche A + U × b + π × b², hier mit dem Umfang U = 48 mm. Bei b = 5 mm ergibt das 144 + 240 + 78,5 ≈ 463 mm², rund das 3,2-Fache; diese Breite füllen etwa 11 Linien (5 mm : 0,45 mm).
| Grundfläche | ohne Brim | b = 3 mm | b = 5 mm | b = 8 mm |
|---|---|---|---|---|
| Turm 12 × 12 mm | 144 mm² | ≈ 316 mm² (2,2×) | ≈ 463 mm² (3,2×) | ≈ 729 mm² (5,1×) |
| Platte 120 × 80 mm | 9.600 mm² | ≈ 10.828 mm² (1,13×) | ≈ 11.679 mm² (1,22×) | ≈ 13.001 mm² (1,35×) |
An der flachen Platte bringt derselbe 5-mm-Brim nur rund 22 % mehr Fläche, obwohl das Abheben dort an den Ecken beginnt. Vier angenommene Mouse Ears mit 10 mm Durchmesser, mittig auf die Ecken gesetzt, liegen je zu drei Vierteln außerhalb des Teils und ergänzen ≈ 236 mm², etwa 11 % der Ringfläche des umlaufenden Brims (≈ 2.079 mm²).
Der 5-mm-Ring am Turm hat bei 0,2 mm Höhe nur ≈ 64 mm³ Volumen, also ≈ 27 mm Filament mit 1,75 mm Durchmesser; der Aufwand liegt im Entfernen und Nacharbeiten. Die Rechnung vergleicht nur Flächen. Wie stark die Haftung steigt, hängt von Druckplatte, Material und erster Schicht ab.
Typische Fehler und Grenzen
Der häufigste Fehler ist, mit dem Brim eine schlecht haftende erste Schicht zu überdecken. Stimmen Z-Offset, Sauberkeit oder Temperatur nicht, haftet auch der Rand schlecht; Hinweise zur Temperatur gibt der Beitrag zur Druckbettheizung.
Kritisch sind auch Einstellungen am Übergang zum Bauteil. Eine Brim-Flussrate leicht über 1,0 kann laut OrcaSlicer den Halt verbessern, macht den Brim aber schwerer entfernbar. Die zusätzliche Kontur für die Elefantenfuß-Kompensation empfiehlt OrcaSlicer nur bei deutlich veränderter Grundfläche, weil der Brim sonst mit höheren Schichten verschmelzen kann.
Bei dicht stehenden Kleinteilen können sich die Ränder berühren; OrcaSlicer fasst sie auf Wunsch zusammen. Reste an der Unterkante stören an Passflächen und Sichtkanten. Genügen weder Brim noch Mouse Ears, nennt OrcaSlicer für schwierige Modelle oder Werkstoffe den Raft. Lässt sich die Grundfläche durch eine andere Druckorientierung vergrößern, ist das zuerst zu prüfen.
Prüfliste vor dem Druck
Der folgende Ablauf ist ein eigener Vorschlag.
- Skirt beobachten: Haftet die erste Schicht gleichmäßig?
- Geometrie einordnen: hohe Teile mit kleiner Basis und Kleinteile eher mit Brim, große Platten mit scharfen Ecken eher mit Mouse Ears.
- Mit einer Brimbreite von mindestens 3 mm nach Prusa beginnen und sie im Vergleichsdruck variieren.
- Spalt s klein halten und in der Vorschau prüfen, ob Brim und erste Schicht Kontakt haben.
- Außen-Brim bevorzugen; Innen-Brim nur, wenn Bohrungen oder Durchbrüche selbst abheben.
- Brim vollständig entfernen und die Unterkante vor dem Messen von Passmaßen entgraten.
Quellen und fachliche Einordnung
Primärquellen, geprüft am 08.11.2026. Eigene Lehrbeispiele und schematische Grafiken. Einstellungsnamen gelten für die genannten Slicer und können sich zwischen Versionen ändern.
Weiterlesen
 3D-DruckSchichthöhe im 3D-Druck: Treppenstufen, Druckzeit und DüsengrenzeDie Schichthöhe ist der Abstand in Z-Richtung zwischen zwei aufeinanderfolgenden Druckschichten. Von ihr hängen die vertikale Auflösung, die Größe …
 3D-DruckInfill im 3D-Druck: Füllgrad, Muster und FestigkeitInfill ist die Füllstruktur im Inneren eines FDM-Druckteils zwischen Wänden, Boden- und Deckschichten. Füllgrad und Muster bestimmen Materialbedarf …
 3D-DruckElefantenfuß im 3D-Druck: Ursachen, Messung und KompensationDer Elefantenfuß ist eine nach außen gequetschte Unterkante eines FDM-Druckteils: Die erste Schicht und oft einige darüber sind breiter als der Rest. …