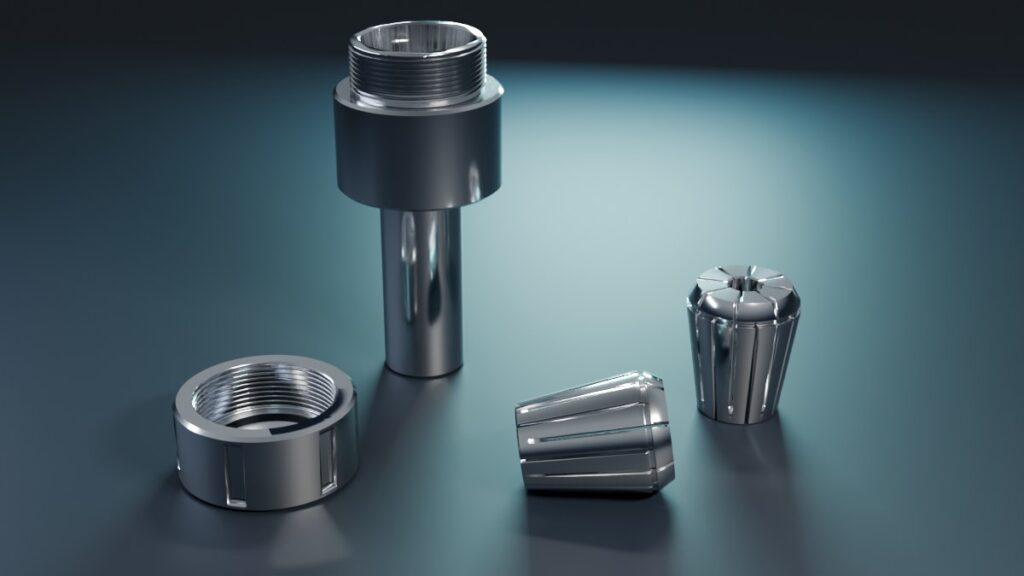
ER-Spannzange: Spannbereich, Anzugsmoment und Rundlauf
Thema: Werkzeuge & Schneidstoffe
Läuft ein Fräser sichtbar unrund, fällt der Verdacht schnell auf die Spindel. Die Ursache kann ebenso beim Spannen liegen: Die Zange wurde lose in den Kegel gelegt und die Mutter darübergeschraubt, oder der Schaft steckt zu kurz in der Zange. Eine ER-Spannzange zentriert nur dann zuverlässig, wenn alle Teile zusammenpassen und in der vorgesehenen Reihenfolge montiert werden.
Wie eine ER-Spannzange klemmt
Das System besteht aus der Aufnahme mit Innenkegel und Außengewinde, der geschlitzten Spannzange und der Spannmutter. Beim Anziehen schiebt die Mutter die Zange axial in den Kegel; die Segmente federn nach innen und legen sich an den Schaft an. Das Drehmoment wird damit über Reibung übertragen, nicht über eine Form wie bei der Weldon-Aufnahme mit seitlicher Spannfläche. Die Aufnahme kann ein Spannzangenfutter sein oder direkt in eine Frässpindel eingearbeitet sein.
REGO-FIX führt das ER-System auf eine eigene Entwicklung von 1972 zurück; 1993 wurde es als DIN 6499 genormt. Heute beschreibt ISO 15488 Spannzangen mit 8° Einstellwinkel samt Muttern und Anschlussmaßen. Die Norm unterscheidet Form A mit harter Zangenbohrung für Fräsarbeiten, wenn ein Spannbereich im Toleranzfeld h10 genügt, und Form B mit erweitertem Spannbereich für den allgemeinen Gebrauch.
Baugröße und Spannbereich zuordnen
Die Zahl hinter „ER“ bezeichnet die Baugröße, also Zange, Mutter und Aufnahme, die zusammengehören. Der Gesamtbereich reicht laut REGO-FIX-Katalog bei ER 11 bis 7 mm und bei ER 32 bis 20 mm. Jede einzelne Zange überbrückt davon nur einen schmalen Bereich, den ihre Bezeichnung nennt, etwa 13–12. Schäfte außerhalb dieses Bereichs sollen nicht gespannt werden: Für 12,2 mm passt eine Zange 12,5–11,5 oder 13–12, nicht aber 12–11.
| Baugröße | Spannbereich der Baugröße | Empfohlenes Anzugsmoment (Beispiel REGO-FIX) |
|---|---|---|
| ER 11 | 0,5–7 mm | 24 Nm für Zangen 3,0–7,0 mm |
| ER 16 | 0,5–10 mm | 56 Nm für Zangen 5,0–10,0 mm |
| ER 20 | 0,5–13 mm | 80 Nm für Zangen 7,0–13,0 mm |
| ER 25 | 0,5–16 mm | 104 Nm für Zangen ab 8,0 mm |
| ER 32 | 1–20 mm | 136 Nm für Zangen ab 8,0 mm |
Die Momente stammen aus der REGO-FIX-Tabelle für die eigene ER-Mutter. Für kleinere Zangen sinken sie deutlich, bei ER 20 im Bereich 1,5–6,5 mm auf 32 Nm; andere Mutterbauarten haben eigene Werte. Zangen mit Mikrobohrung für sehr kleine Durchmesser haben laut REGO-FIX keinen Spannbereich und spannen nur Schäfte mit Nennmaß im Toleranzfeld h7.
Einsetzen und Anziehen in der richtigen Reihenfolge
Das Prinzip Schritt für Schritt
Startet nur auf Wunsch. Pause hält den aktuellen Stand fest. Die Darstellung läuft in Lerngeschwindigkeit; sie simuliert keine Maschinensteuerung. Ohne Bewegung erklären Grafik und Liste denselben Inhalt.
- Aufnahme, Kegel, Zange, Mutter und Werkzeugschaft reinigen. Schmutz im Kegel mindert Spannkraft, Genauigkeit und Lebensdauer.
- Die Spannzange zuerst mit ihrer Nut in den Exzenterring der Mutter einhaken und schräg andrücken, bis sie hörbar einrastet. Eine Zange ohne Mutter in die Aufnahme zu legen, ist nicht vorgesehen.
- Werkzeug einführen: Der Schaft soll möglichst auf der ganzen Zangenlänge gespannt sein, mindestens aber auf zwei Dritteln.
- Zwischen Schaftende und Anschlagschraube bleibt Freiraum. Sitzt das Werkzeug beim Anziehen hinten auf, leiden Rundlauf und Spannkraft.
- Mutter aufschrauben und mit Drehmomentschlüssel nach Herstellertabelle anziehen, höchstens 25 % über dem empfohlenen Wert. Danach den Rundlauf prüfen.
Laut Beipackzettel von REGO-FIX werden zuerst Aufnahme, Zange, Mutter und Schaft gereinigt, weil Verschmutzung Spannkraft und Genauigkeit mindert. Die Zange wird mit ihrer Nut in den Exzenterring der Mutter eingehakt und eingerastet; erst danach folgen Werkzeug und Aufschrauben. Angezogen wird mit Drehmomentschlüssel, und das Moment darf höchstens 25 % über dem empfohlenen Wert liegen.
Der Schaft soll möglichst auf der ganzen Zangenlänge gespannt sein, mindestens auf zwei Dritteln. Die Anschlagschraube dient nicht zum Voreinstellen der Werkzeuglänge: Sitzt das Werkzeug beim Anziehen hinten auf, sinken Rundlaufgüte und Spannkraft deutlich. Nach jedem Umspannen wird die Länge neu bestimmt, etwa mit einem Werkzeug-Einstellgerät.
Eigenes Rechenbeispiel: Rundlauf, Zahnvorschub und Spannlänge
Wir nehmen einen zweischneidigen Fräser an, der eine Vollnut mit fz = 0,03 mm fräst; das ist ein Lehrbeispiel, keine Schnittdatenempfehlung. Steht eine Schneide um Δr weiter außen als die andere, gilt an der Stelle größter Spanungsdicke vereinfacht h = fz ± Δr. Bei zwei Schneiden entspricht Δr der an den Schneiden gemessenen Rundlaufabweichung.
Bei 0,01 mm Rundlaufabweichung ergibt das 0,04 mm für die längere und 0,02 mm für die kürzere Schneide, also ein Drittel mehr Span als vorgesehen. Bei 0,02 mm sind es 0,05 mm und 0,01 mm. Ab 0,03 mm schneidet die kürzere Schneide dort nicht mehr; die längere nimmt die vollen 0,06 mm einer Umdrehung und arbeitet wie ein Einschneider mit doppeltem Zahnvorschub. REGO-FIX nennt für Standardzangen höchstens 10 µm Rundlaufabweichung und für ER-UP 5 µm, jeweils bei 3 × D. Das gilt für die Zange unter Herstellerbedingungen, nicht für den ganzen Aufbau. Wie Rundlauf den schneidenden Durchmesser vergrößert, zeigt der Beitrag zum Flugkreis beim Fräser.
Für die Spannlänge nehmen wir eine Zangenlänge von 31 mm an; das tatsächliche Maß steht im Herstellerkatalog. Zwei Drittel davon sind rund 20,7 mm, ein Fräser mit 50 mm Gesamtlänge ragt also höchstens etwa 29 mm heraus. Wird mehr Ausladung gebraucht, ist ein längeres Werkzeug angebracht, nicht eine kürzere Einspannung.
Typische Fehler und Grenzen der Klemmung
Typische Fehler entstehen bei der Montage: Die Zange liegt ohne eingerastete Mutter im Kegel, Späne haften an den Spannflächen, der Schaft liegt außerhalb des Zangenbereichs, oder das Werkzeug sitzt hinten auf. Auch Anziehen nach Gefühl ist riskant, denn die empfohlenen Momente reichen in der REGO-FIX-Tabelle von 6 Nm bis über 100 Nm.
Die Klemmung bleibt reibschlüssig. Bei hohen Schnittmomenten kann ein glatter Schaft rutschen; dann sind Systeme mit formschlüssiger Mitnahme die Alternative. Große Ausladung verringert die Steifigkeit und begünstigt Schwingungen, deren Ursachen der Beitrag zu Rattermarken beim Fräsen eingrenzt. Für Schrumpffutter gelten eigene Regeln. Zangen mit Druckstellen oder verschmutzten Spannflächen verlieren Spannkraft und Genauigkeit.
Prüfliste vor dem Spannen
- Zangenbereich mit dem Schaftdurchmesser abgleichen, keinen Schaft außerhalb des Bereichs spannen.
- Kegel, Zange, Mutter und Schaft reinigen und auf Beschädigungen ansehen.
- Zange zuerst in den Exzenterring der Mutter einrasten, dann das Werkzeug einführen.
- Mindestens zwei Drittel der Zangenlänge spannen, Werkzeug nicht hinten aufsitzen lassen.
- Mit Drehmomentschlüssel nach Herstellertabelle anziehen, höchstens 25 % darüber.
- Rundlauf mit Messuhr prüfen; für die Zange selbst eignet sich ein Prüfdorn im Spannbereich.
- Werkzeuglänge nach jedem Umspannen neu messen.
Quellen und fachliche Einordnung
Primärquellen, geprüft am 08.11.2026. Eigene Lehrbeispiele und schematische Grafiken. Spannbereiche, Anzugsmomente und Rundlaufwerte gelten für die genannten Produkte des Herstellers; andere Hersteller können abweichen.
- ISO: ISO 15488:2003, Spannzangen mit 8° Einstellwinkel (Geltungsbereich)
- REGO-FIX: Beipackzettel zu Montage, Spannlänge und Anzugsmoment
- REGO-FIX: Anzugsmomente für ER-Spannmuttern
- REGO-FIX: Technische Informationen, Spannbereiche der ER-Baugrößen
- REGO-FIX: ER-Katalog, Rundlaufgenauigkeit und Entstehung des Systems
Weiterlesen
 Werkzeuge & SchneidstoffeSchrumpffutter: Spannprinzip, Schafttoleranz und RundlaufEin Schrumpffutter spannt einen Zylinderschaft durch eine Pressverbindung: Die Spannbohrung ist etwas kleiner als der Schaft, wird zum Einsetzen …
 Werkzeuge & SchneidstoffeGewindefräser: Bauarten, Helixbahn und VorschubkorrekturEin Gewindefräser ist ein Fräswerkzeug mit Gewindeprofil am Umfang, das kleiner ist als das zu fertigende Gewinde. Er erzeugt das Gewinde auf einer …
 Werkzeuge & SchneidstoffeSpiralbohrer: Aufbau, Spitzenwinkel und nutzbare BohrtiefeEin Spiralbohrer ist ein zweischneidiges Werkzeug zum Bohren ins volle Material: Die Hauptschneiden zerspanen, die wendelförmigen Spannuten führen …