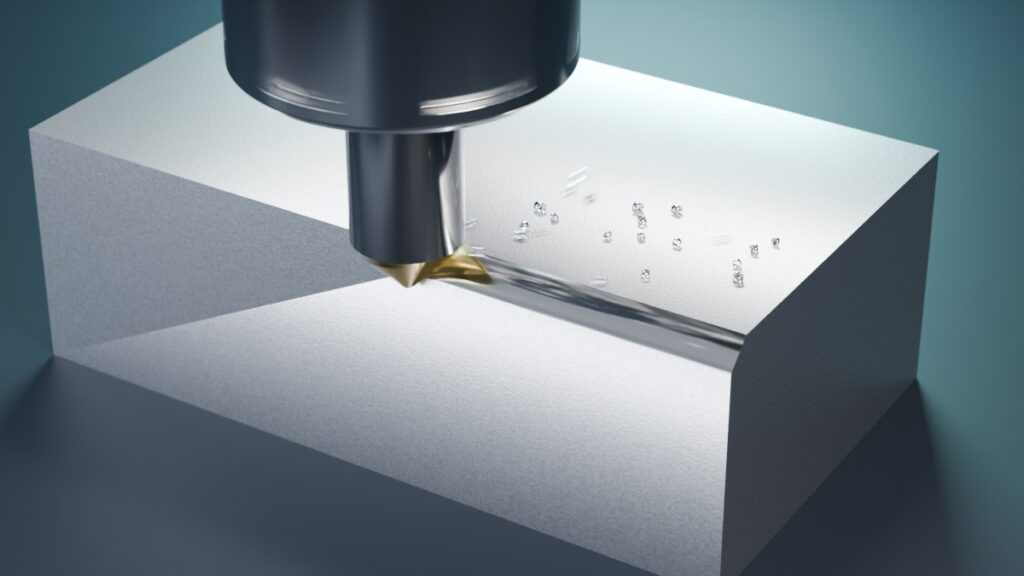
Fasenfräser: Bauform, Spitzenversatz und wirksamer Durchmesser
Thema: Werkzeuge & Schneidstoffe
Ein Fasenfräser wird leicht wie ein Schaftfräser behandelt: Spitze auf die Kante, Zustellung gleich Fasenmaß, Drehzahl nach dem Schaftdurchmesser. Dann schneidet ausgerechnet die Spitze, an der die Umfangsgeschwindigkeit gegen null geht, und viele Werkzeuge laufen gar nicht in eine scharfe Spitze aus. Für die Praxis zählt deshalb, welcher Abschnitt des Kegels die Fase tatsächlich erzeugt und woher Steuerung und CAM diesen Abschnitt kennen.
Bauformen: spitz oder abgeflacht
Fasenfräser gibt es mit verschiedenen Spitzenwinkeln aus HSS, aus Hartmetall und als Wendeplattenwerkzeug. Harvey Tool unterscheidet bei Vollhartmetall drei Spitzenformen; die Fase selbst erzeugt bei allen die Kegelmantelfläche.
| Spitzenform | Merkmal | Grenze |
|---|---|---|
| Spitz, zwei Schneiden | Erreicht kleine Nuten, Schlitze und Bohrungen; größte Schneidenlänge der drei Formen. | Die Spitze ist die schwächste Stelle des Werkzeugs. |
| Abgeflacht, nicht stirnschneidend | Mehr Schneiden, bessere Standzeit und Oberfläche; Abstand zur theoretischen Spitze wird angegeben. | In schmalen Schlitzen nur eingeschränkt nutzbar. |
| Abgeflacht, stirnschneidend | Zwei Schneiden bis zur Mitte; schneidet auch den Übergang von Schräge zu Boden. | Der eng tolerierte Spitzendurchmesser muss in den Werkzeugdaten stehen. |
Zu Schneidenzahl und Spanraum siehe den Beitrag zum Mehrzahnfräser. Für maßgenaues Entgraten scharfer Kanten nennt das CIMCO-Handbuch den NC-Anbohrer als Alternative.
Winkelangaben: eingeschlossen oder je Seite
Ein „90°-Fasenfräser“ kann einen eingeschlossenen Winkel von 90° meinen, also 45° je Seite. Harvey Tool gibt dagegen den Winkel je Seite an (15° bis 80°) und rät, zusätzlich den Bezug zur Senkrechten oder Waagerechten zu klären. Ein Werkzeug mit 60° eingeschlossenem Winkel erzeugt bei senkrechter Werkzeugachse eine Fase, die 60° gegen die waagerechte Oberfläche geneigt ist, nicht 30°.
Die Zeichnung bemaßt die Fase meist zur Bauteilfläche, der Katalog den Werkzeugwinkel zur Achse; beide Angaben müssen auf denselben Bezug gebracht werden. Wie Schenkelmaße, Tiefe und schräge Länge zusammenhängen, zeigt der Beitrag zum Berechnen der Fasenbreite.
Spitzenversatz: Die Spitze gehört nicht in die Fase
Das CIMCO-Handbuch ordnet das Fasenfräsen dem 2D-Konturfräsen zu und empfiehlt, die Spitze vom Fasengrund wegzuversetzen: Die Umfangsgeschwindigkeit wächst mit dem Durchmesser, und die Unterkante wird sauberer. In Fusion heißt der Wert „Chamfer Tip Offset“. Er wird zur Bahntiefe addiert, und das CAM verschiebt das Werkzeug radial so, dass der Kegel weiterhin die gewählte Kante trifft.
Das Prinzip Schritt für Schritt
Startet nur auf Wunsch. Pause hält den aktuellen Stand fest. Die Darstellung läuft in Lerngeschwindigkeit; sie simuliert keine Maschinensteuerung. Ohne Bewegung erklären Grafik und Liste denselben Inhalt.
- Die Sollfase von 1 mm × 45° legt die Kanten A und B am Werkstück fest.
- Die Werkzeugspitze wird um den Spitzenversatz s = 0,5 mm unter die Fasenunterkante B gesetzt.
- Damit der Kegel trotzdem durch A und B läuft, liegt die Werkzeugachse 0,5 mm neben der Wand.
- Geschnitten wird nur zwischen 1,0 und 3,0 mm Kegeldurchmesser; auf diesen Bereich wird die Drehzahl bezogen.
Eigenes Rechenbeispiel: wirksamer Durchmesser und Drehzahl
Wir nehmen einen idealisiert spitzen 90°-Fasenfräser mit 6 mm Schaftdurchmesser an, eine Außenkante mit einer Fase von 1 mm × 45° und eine Spindeldrehzahl von 18.000 min⁻¹. Bei 45° je Seite ist der Kegeldurchmesser in jeder Höhe doppelt so groß wie der Abstand zur Spitze. Mit 0,5 mm Spitzenversatz liegt die Spitze 1,5 mm unter der Oberkante; geschnitten wird zwischen Dmin = 2 × 0,5 mm = 1,0 mm und Dmax = 2 × 1,5 mm = 3,0 mm.
| Spitzenversatz s | Spitze unter Oberkante | Achse neben der Wand | Dmin / Dmax | vc an Dmin / Dmax |
|---|---|---|---|---|
| 0 mm | 1,0 mm | 0 mm | 0 / 2,0 mm | 0 / 113 m/min |
| 0,5 mm | 1,5 mm | 0,5 mm | 1,0 / 3,0 mm | 57 / 170 m/min |
| 1,0 mm | 2,0 mm | 1,0 mm | 2,0 / 4,0 mm | 113 / 226 m/min |
Die Werte folgen aus vc = π × D × n / 1000. Wird ein angenommener Tabellenwert von 150 m/min mit dem Schaftdurchmesser von 6 mm umgerechnet, ergeben sich etwa 7.960 min⁻¹; an der Fase lägen dann nur 25 bis 75 m/min an. Ingersoll gibt für seine Fasen-, Anbohr- und Senkköpfe an, mit dem resultierenden Durchmesser bei der Schnitttiefe ap zu rechnen.
Ohne Spitzenversatz fällt Dmin auf null; die Spitze schneidet dann die Unterkante mit nahezu stehender Schneide. Die Zahlen sind ein Rechenbeispiel, keine Schnittdatenfreigabe; maßgeblich bleiben die Herstellerangaben. Den wirksamen Durchmesser anderer Werkzeuge ordnet der Beitrag zum Flugkreis beim Fräser ein.
Werkzeuglänge und CAM: die theoretische Spitze
Auch ein „spitzer“ Fasenfräser läuft nicht in einen mathematischen Punkt aus. Wird er wie ein Schaftfräser an der Spitze vermessen, liegt die theoretische Kegelspitze tiefer als der gemessene Punkt; die Fase fällt breiter und tiefer aus als programmiert. Das CIMCO-Handbuch rät, die Längenkorrektur nach dem Einrichten um etwa 0,25 mm (0,010 Zoll) anzuheben, eine Probefase zu fräsen, zu messen und schrittweise nachzustellen. Für abgeflachte Werkzeuge nennt Harvey Tool den Abstand zur theoretischen Spitze als eigene Angabe.
Im CAM gehören Winkel, Spitzendurchmesser und Schneidenlänge in die Werkzeugdaten; aus Fasenbreite und Spitzenversatz errechnet Fusion die Mittelpunktbahn des Werkzeugs. Das reproduzierbare Längenmessen beschreibt der Artikel zum Werkzeug-Einstellgerät.
Typische Fehler und Grenzen
Ein typischer Fehler ist die Spitze im Schnitt: Bei der spitzen Bauform ist sie die schwächste Stelle, und an ihr steht die Schneide nahezu. Ebenso typisch ist die Verwechslung von eingeschlossenem Winkel und Winkel je Seite; die Fase hat dann den falschen Winkel, obwohl die Breite an einer Seite stimmt. Eine nicht berücksichtigte Spitzenabflachung verschiebt Breite und Tiefe gleichzeitig.
Geometrisch bedingt sind Innenecken: Der Kegel bildet die Ecke einer Fase nicht scharf ab, der Übergang folgt dem Kegelradius auf der jeweiligen Höhe. Fasentiefe und Spitzenversatz müssen zusammen unter der Kegelhöhe bleiben, beim Beispielwerkzeug 3 mm. Grat und Fasengeometrie werden getrennt beurteilt; nicht jeder Grat verschwindet mit der Fase. Wo eine Rundung funktional besser passt, ist die Kantenverrundung die andere Form, keine Variante der Fase.
Auswahl- und Prüfliste
- Winkelangabe klären: eingeschlossen oder je Seite, zur Achse oder zur Fläche.
- Spitzenform passend zur Aufgabe wählen: spitz für enge Nuten und Bohrungen, abgeflacht für Standzeit und Oberfläche.
- Spitzendurchmesser oder Abstand zur theoretischen Spitze in die Werkzeugdaten übernehmen.
- Spitzenversatz so wählen, dass die Spitze unter der Fasenunterkante liegt und die Kegelhöhe noch reicht.
- Drehzahl auf Dmin und Dmax des Eingriffs beziehen und mit den Herstellerangaben abgleichen.
- Erste Fase mit angehobener Längenkorrektur fräsen, messen und dann nachstellen.
Quellen und fachliche Einordnung
Primärquellen, geprüft am 08.11.2026. Eigene Lehrbeispiele und schematische Grafiken. Parameternamen gelten für die genannte CAM-Software.
Weiterlesen
 Werkzeuge & SchneidstoffeDrallwinkel bei Fräsern: Schneideneintritt, Axialkraft und SpanflussDer Drallwinkel ist der Winkel zwischen der schraubenförmigen Umfangsschneide eines Fräsers und seiner Achse. Ein größerer Drallwinkel lässt die …
 Werkzeuge & SchneidstoffeFreiwinkel: Freifläche, Spitzenhöhe und Reibung am WerkzeugDer Freiwinkel α ist der Winkel zwischen der Freifläche eines Schneidwerkzeugs und der Schnittrichtung an der Schneide. Er hält die Freifläche von …
 Werkzeuge & SchneidstoffeSchrumpffutter: Spannprinzip, Schafttoleranz und RundlaufEin Schrumpffutter spannt einen Zylinderschaft durch eine Pressverbindung: Die Spannbohrung ist etwas kleiner als der Schaft, wird zum Einsetzen …