Freiwinkel: Freifläche, Spitzenhöhe und Reibung am Werkzeug
Thema: Werkzeuge & Schneidstoffe
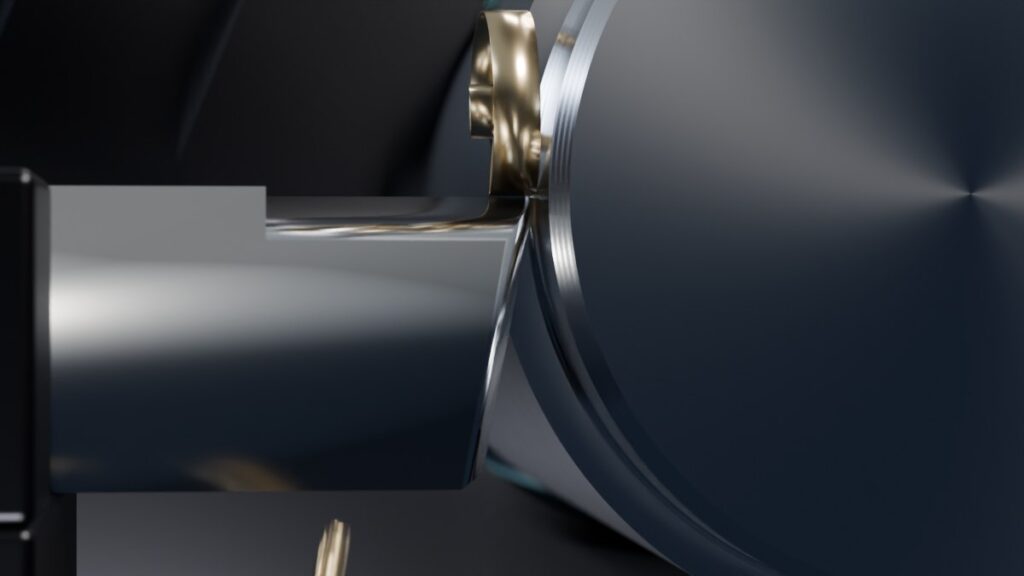
Ein Drehmeißel, der am kleinen Durchmesser quietscht und eine gedrückt glänzende Oberfläche hinterlässt, ist nicht zwingend stumpf. Möglich ist auch, dass an dieser Stelle kein ausreichender Freiwinkel mehr wirkt, obwohl er beim Schleifen korrekt angelegt wurde. Der Winkel am Werkzeug und der Winkel, der im Schnitt tatsächlich wirkt, sind zwei verschiedene Größen.
Freiwinkel, Freifläche und Schneidkeil
Am Schneidteil grenzen zwei Flächen an die Schneide. Über die Spanfläche läuft der Span ab, die Freifläche liegt der neu entstehenden Werkstückoberfläche gegenüber. Der Freiwinkel α öffnet zwischen Freifläche und Schnittrichtung einen keilförmigen Spalt. Mitsubishi Materials beschreibt genau diese Aufgabe: Der Winkel verhindert Reibung zwischen Freifläche und Werkstück.
Freiwinkel, Keilwinkel β und Spanwinkel γ hängen im selben Bezugssystem zusammen; wie ein positiverer Spanwinkel den Keil verschlankt, zeigt der Beitrag zum Spanwinkel und zur Schneidengeometrie. Am Drehmeißel brauchen die Freiflächen an Haupt- und Nebenschneide Abstand zum Werkstück. Bei Wendeschneidplatten steht der Freiwinkel der Grundform im Kennbuchstaben, „N“ bedeutet 0°; die Systematik erläutert der Beitrag über Wendeschneidplatten und ihre Bezeichnung.
Zu wenig oder zu viel Freiwinkel
Mitsubishi Materials fasst die Abwägung knapp zusammen: Ein größerer Freiwinkel verringert den Freiflächenverschleiß, senkt aber die Festigkeit der Schneidkante. Für harte Werkstücke oder wenn Kantenfestigkeit gefordert ist, empfiehlt der Hersteller einen kleineren Winkel, für weiche oder leicht kaltverfestigende Werkstoffe einen größeren. Es wird also Material unter der Schneide gegen Abstand zur Oberfläche getauscht.
Ein Skript der Physik-Werkstatt der Universität Zürich nennt für Drehstähle die folgenden Anhaltswerte. Die Werte beschreiben Größenordnungen, keine Freigabe für ein bestimmtes Werkzeug.
| Werkstoff | Freiwinkel α | Spanwinkel γ |
|---|---|---|
| Stahl bis 500 N/mm² | 5° bis 8° | 25° |
| Stahl über 500 N/mm² | 5° bis 8° | 20° |
| Rostfreier Stahl 18/10 | 6° bis 9° | 18° |
| Grauguss | 5° bis 8° | 6° |
| Aluminium, Kupfer | 7° bis 10° | 30° |
| Messing hart (CuZn) | 4° bis 7° | 5° |
Für HSS-Fräser nennt dasselbe Skript drei Werkzeugtypen: H mit 4°, N mit 7° und W mit 8° Freiwinkel, bei Spanwinkeln von 6°, 10° und 25°. Typ W ist dort unter anderem für Leichtmetalle und weiche Kunststoffe wie PVC, PE und PP vorgesehen. Für technische Kunststoffe hält Ensinger positiv ausgelegte Geometrien für wichtig und verweist auf geringe Wärmeleitfähigkeit, hohe Wärmeausdehnung und oft elastischeres Verhalten. Federt die Oberfläche zurück, braucht die Freifläche mehr Abstand; ein Gradwert folgt daraus nicht.
Der wirksame Freiwinkel hängt von der Einstellung ab
Der geschliffene Freiwinkel gilt für die vorgesehene Werkzeuglage, beim Drehen für eine Schneide auf Drehmitte. Das Zürcher Skript betont, dass sich sonst die Winkel am Drehstahl verändern, vor allem bei kleinen Durchmessern. Der Grund ist geometrisch: Steht die Schneide um h über der Mitte, ist der Radius zum Berührpunkt um den Winkel δ geneigt. Um denselben Winkel kippt die Schnittrichtung, die senkrecht auf diesem Radius steht.
Das Prinzip Schritt für Schritt
Startet nur auf Wunsch. Pause hält den aktuellen Stand fest. Die Darstellung läuft in Lerngeschwindigkeit; sie simuliert keine Maschinensteuerung. Ohne Bewegung erklären Grafik und Liste denselben Inhalt.
- Auf Drehmitte verläuft die Schnittrichtung an der Schneide senkrecht. Der geschliffene Freiwinkel α wirkt unverändert.
- Steht die Schneide um h über der Mitte, liegt der Berührpunkt höher auf dem Umfang. Der Radius dorthin ist um δ gegen die Waagerechte geneigt.
- Die Schnittrichtung steht senkrecht auf diesem Radius und kippt deshalb ebenfalls um δ zur Freifläche hin. Beim Außendrehen bleibt nur α − δ als Abstand, der Spanwinkel wächst auf γ + δ.
- Die Größe von δ folgt aus sin δ = 2h/D. Bei 0,2 mm Höhenfehler und 10 mm Durchmesser sind das etwa 2,3°; ein Freiwinkel von 6° wirkt nur noch mit etwa 3,7°.
Beim Innendrehen kehrt sich die Richtung um: Über der Mitte wächst der wirksame Freiwinkel, unter der Mitte schrumpft er. Das Zürcher Skript empfiehlt, Innendrehstähle ab etwa 15 mm Durchmesser 0,1 bis 0,2 mm über Mitte einzustellen, und nennt als Ziel, das Schwingen langer Innendrehstähle zu verringern.
Auch der Vorschub kippt die Schnittrichtung, und zwar um den Winkel η mit tan η = f/(π · D). Beim Längsdrehen ist das meist vernachlässigbar: f = 0,1 mm und D = 20 mm ergeben η ≈ 0,09° (eigene Rechnung). Beim Gewindedrehen ist der Vorschub je Umdrehung gleich der Steigung; 1,5 mm auf 10 mm Durchmesser ergeben bereits etwa 2,7°. Mitsubishi Materials gleicht diesen Steigungswinkel mit unterschiedlich geneigten Unterlegplatten aus, damit die Platte nicht seitlich anstreift.
Eigenes Rechenbeispiel: 0,2 mm über Drehmitte
Wir nehmen einen Drehmeißel mit geschliffenem Freiwinkel α = 6° und Spanwinkel γ = 20° an, der durch eine zu dicke Unterlage 0,2 mm über Drehmitte steht. Das Lehrbeispiel ist keine Schleifempfehlung; gerechnet wird für das Außendrehen nach sin δ = 2h/D.
| Durchmesser D | Kippwinkel δ | Wirksamer Freiwinkel | Wirksamer Spanwinkel |
|---|---|---|---|
| 40 mm | 0,57° | 5,4° | 20,6° |
| 20 mm | 1,15° | 4,9° | 21,1° |
| 10 mm | 2,29° | 3,7° | 22,3° |
| 5 mm | 4,59° | 1,4° | 24,6° |
| 3 mm | 7,66° | −1,7° | 27,7° |
Am großen Durchmesser bleibt die Abweichung klein. Unterhalb von etwa 3,8 mm ist der wirksame Freiwinkel aufgebraucht, und die Freifläche drückt gegen den Umfang. Beim Plandrehen bis zur Mitte erreicht die Schneide rechnerisch nur den Radius h; es bleibt ein Zapfen von etwa 2h = 0,4 mm Durchmesser stehen. Die Plandrehprobe, die das Skript zum Einstellen nennt, zeigt den Höhenfehler damit direkt.
Typische Fehler und Grenzen
Reiben wird leicht mit einer stumpfen Schneide verwechselt. Glänzende Anlaufspuren an der Freifläche, Quietschen und Wärme gerade an kleinen Durchmessern können auf fehlenden wirksamen Freiwinkel hindeuten. Anhaftender Werkstoff an der Schneidkante ist ein anderes Fehlerbild, das der Beitrag zur Aufbauschneide beschreibt; ebenso sind Verschleiß an der Freifläche und Kolkverschleiß auf der Spanfläche getrennte Befunde.
Ein größerer Freiwinkel behebt keine Reibung, die aus einer falschen Spitzenhöhe stammt; er schwächt die Kante und passt beim nächsten Durchmesser wieder nicht. Auch die einfache Rechnung hat Grenzen: Eckenradius, Kantenverrundung, Durchbiegung und Rückfederung verändern die Verhältnisse unmittelbar an der Schneide. Bei Werkzeugen, die von Hand nachgeschliffen werden, hängt der Freiwinkel zudem von der Sorgfalt beim Schleifen ab; die Unterschiede zwischen HSS, Hartmetall und weiteren Schneidstoffen ordnet ein eigener Beitrag ein.
Prüfliste für Drehmeißel und Fräser
- Spitzenhöhe an einer Zentrierspitze ausrichten und per Plandrehprobe kontrollieren; der Zapfendurchmesser entspricht etwa dem doppelten Höhenfehler.
- Bei kleinen Durchmessern den Kippwinkel mit sin δ = 2h/D abschätzen, bevor der Freiwinkel geändert wird.
- Freiwinkel nach Werkstoff wählen: kleiner für harte, größer für weiche oder kaltverfestigende Werkstoffe; Herstellerangaben haben Vorrang.
- Freiflächen an Haupt- und Nebenschneide getrennt auf Anlaufspuren prüfen.
- Beim Gewindedrehen den Steigungswinkel berechnen und die Unterlegplatte nach der Tabelle des Halterherstellers wählen.
- Bei Wendeschneidplatten prüfen, ob die Grundform mit oder ohne Freiwinkel zum vorgesehenen Halter passt.
- Nach dem Nachschleifen einen Probeschnitt mit Werkstoff, Durchmesser und Ergebnis notieren.
Quellen und fachliche Einordnung
Primärquellen, geprüft am 08.11.2026. Eigene Lehrbeispiele und schematische Grafiken. Die Winkelwerte sind Anhaltswerte aus einem Werkstatt-Skript; für ein bestimmtes Werkzeug gelten die Angaben des Herstellers.
Weiterlesen
 Werkzeuge & SchneidstoffeFreiflächenverschleiß: Verschleißmarke messen, Maßfehler und UrsachenFreiflächenverschleiß ist der Abrieb an der Freifläche eines Schneidwerkzeugs, also an der Seite, die über die gerade erzeugte Werkstückoberfläche …
 Werkzeuge & SchneidstoffeTiAlN-Beschichtung: Oxidhaut, Einsatztemperatur und WerkzeugwahlEine TiAlN-Beschichtung ist eine meist im PVD-Verfahren aufgebrachte, wenige Mikrometer dünne Hartstoffschicht aus Titan-Aluminium-Nitrid auf …
 Werkzeuge & SchneidstoffeFasenfräser: Bauform, Spitzenversatz und wirksamer DurchmesserEin Fasenfräser ist ein kegelig geschliffener Fräser, der eine Kante mit seiner schrägen Schneide unter einem festen Winkel bricht. Für eine saubere …